Dökme malzeme taşıma sistemleri, maden cevheri, kömür, çimento hammaddesi, tahıl veya granül gibi paketlenmemiş malzemeleri besleme noktasından işleme, depolama ve yükleme alanına kontrollü biçimde aktarır. Doğru sistem, yalnız konveyörün katalog kapasitesine bakılarak seçilmez: malzemenin tane boyutu, yığın yoğunluğu, nemi, aşındırıcılığı, akış davranışı, hattın eğimi, transfer noktaları, toz riski ve bakım erişimi birlikte incelenir. Bu rehber bantlı, vidalı, zincirli ve rulolu konveyörleri; kovalı elevatörleri, besleyicileri, stacker-reclaimer ve yükleme sistemlerini karşılaştırır. Ayrıca arıza kök nedenini, yedek parça eşleştirmesini ve teknik teklif dosyasını açıklar. Kesin kapasite, emniyet ve çevresel uygunluk sahaya özgü mühendislik hesabıyla doğrulanmalıdır.
Malzeme tipik olarak bunkerden çıkar, besleyicide kontrollü debiye ulaşır, bir veya birkaç taşıyıcıdan geçer, stok alanına ya da prosese boşalır. Her geçişte tıkanma, tozuma, aşınma ve malzeme kaybı olasılığı değişir. Bir konveyörün nominal kapasitesi yüksek olsa bile önceki besleyici düzensiz çalışıyorsa hattın gerçek üretimi düşer. Tasarım, başlangıç ile son nokta arasındaki tüm akışı aynı kapasite ve işletme mantığında ele almalıdır.
Ton/saat hedefi tek bir anda görülen en yüksek değer değildir; vardiya boyunca kararlı taşınabilen miktar önemlidir. Besleme kesintisi, silo seviye beklemesi veya transfer şutundaki birikme kapasiteyi azaltabilir. Ölçülen üretim, nem ve tane dağılımıyla birlikte kaydedilmelidir. “Daha hızlı bant” kararı, takip eden elevatör veya yükleme noktasının kabul kapasitesi bilinmeden verilirse sadece taşma ve aşınma artabilir.
Serbest akışlı dökme katı, paletli yük veya kutuyla aynı taşıma yüzeyini istemez. Açıkta akan toz için kapalı vidalı hat anlamlı olabilirken palet için rulolu hat daha uygun olabilir. Aynı işletmede iki tip bulunabilir, ancak biri diğerinin doğrudan muadili değildir. Bu ayrım, malzeme taşıma ve nakliye ekipmanları ile dökme malzeme hattı arasındaki temel sınırı da açıklar.
Başlangıç veri seti yığın yoğunluğu, tane boyutu aralığı, ince toz oranı, nem, yapışkanlık, aşındırıcılık, sıcaklık ve kırılganlıktır. Aynı tonajdaki iki ürün farklı bant genişliği veya şut geometrisi isteyebilir. Malzemenin bir vardiyadan diğerine değişmesi de hesaba katılır; örneğin kuru ve ıslak cevher aynı akış davranışını göstermez. Numune ve saha gözlemi varsa teorik varsayımlardan daha güvenilir bir seçim yapılır.
Tedarikçiden sadece ton/saat değil, malzemenin hacimsel akışına ilişkin veri de istenmelidir. Düşük yoğunluklu hafif malzeme aynı kütle debisinde daha büyük kesit gerektirebilir. Yoğun ve iri taneli malzeme ise taşıyıcı eleman, yatak ve darbe noktalarına daha fazla yük bindirebilir. Kapasite hesabında gerçek yığın yoğunluğu, doluluk oranı ve çalışma hızının hangi varsayımlarla seçildiği yazılı olmalıdır.
Nemli ince malzeme bunker ağzında köprüleşebilir, şut cidarına yapışabilir veya bant dönüşünde geri taşınabilir. Yalnız motor gücünü artırmak bu akış sorunlarını çözmez. Şut açısı, astar, temizleme ve besleme düzeni birlikte incelenmelidir. Malzeme kurudukça tozuma artıyorsa kontrol yöntemi de değişebilir. En kötü mevsimsel koşul, teklifin parçası olmalıdır.
Bazı granüllerde düşme yüksekliği ve sert temas ürün kalitesini düşürür. Aynı hat farklı malzemeler için kullanılıyorsa önceki ürünün gövde, vida veya şutta kalması karışma yaratabilir. Bu durumda sadece kapasite değil, nazik transfer ve temizlenebilirlik hedeflenmelidir. Gıda veya kimyasal uygulamalarında malzemeyle temas eden yüzey ve temizlik prosedürü ayrıca doğrulanır. Bir maden cevheri için kabul edilebilir aşınma veya kırılma, hassas bir proses hammaddesi için kabul edilebilir olmayabilir.
Konveyör sistemleri sabit bir güzergâhta sürekli transfer için temel seçenektir. Bant, zincir veya vida gibi taşıyıcı yöntemler mesafe, kot farkı, kapalı çalışma ihtiyacı ve malzeme davranışına göre ayrılır. Bir türün her üründe en iyi olduğunu söylemek doğru değildir. Açık saha cevher hattı ile kapalı gıda granülü hattının temizlik, sızdırmazlık ve bakım öncelikleri farklıdır.
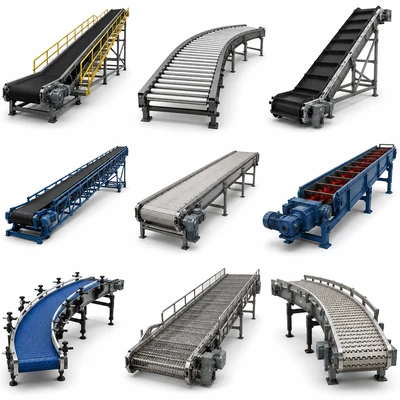
Bant genişliği, hız, hat uzunluğu, eğim, taşıyıcı rulolar, tambur düzeni ve aktarma noktaları birlikte belirlenir. İri veya keskin malzeme için darbe bölgesi ve bant kaplaması ayrıca değerlendirilir. Çok yüksek bant hızı, teorik kapasiteyi artırsa bile dökülme ve tozu yükseltebilir. Bant malzemesi sıcaklık, yağ, aşınma ve çevre şartlarıyla uyumlu olmalıdır. Genel ürün ailesi için Dökme Malzeme Taşıma Sistemleri alt kataloğu incelenebilir; bu, belirli bir modelin stokta olduğu anlamına gelmez.
Taşınan ürünün kayma eğilimi, bant yüzeyi ve yükleme koşulu izin verilebilir eğimi etkiler. Düz bantta uygun görünen bir açı, ıslak veya iri taneli malzemede geri kayma yaratabilir. Daha dik transfer isteniyorsa özel bant profili veya farklı taşıma yöntemi değerlendirilebilir. Sadece şasi açısını artırarak mevcut konveyörü daha dik çalıştırmak kapasite ve güvenlik açısından doğrulanmadan yapılmamalıdır.
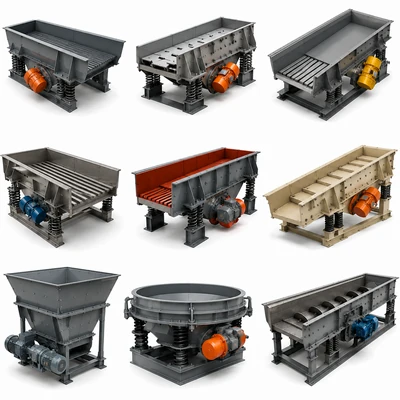
Endüstriyel besleyiciler bunker, silo veya kırıcı çıkışındaki malzemeyi alttaki hatta kontrollü verir. Besleyici seçimi, kaba ve darbeli malzeme ile ince akışkan ürün arasında değişir. Apron, bant veya titreşimli düzenler farklı görevler üstlenebilir; mevcut alt kategori adı tek bir teknolojiye indirgenmemelidir. Besleme miktarı ve yüklenme düzeni, takip eden konveyörün kapasitesiyle uyumlu olmalıdır.
Akış sorunu her zaman besleyici motorundan kaynaklanmaz. Silo geometrisi, malzeme nemi ve çıkış kesiti tıkanma yaratabilir. Operatörün malzemeyi tehlikeli biçimde elle açmaya zorlandığı düzenler yeniden değerlendirilmelidir. Kapak veya besleyici hızının otomasyonla kontrolü düşünülüyorsa seviye bilgisi ve proses talebi birlikte kullanılmalıdır. Tahliye bölgesinin bakım erişimi ve toz kontrolü de projede yer almalıdır.
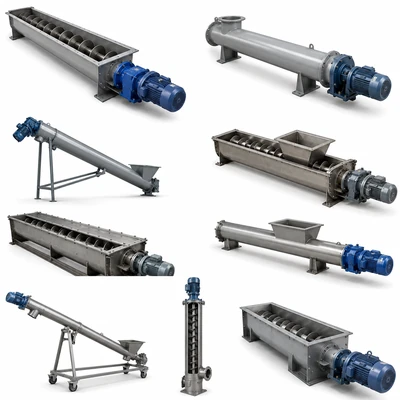
Vidalı (helezon) konveyörler dönen vida sayesinde uygun toz, granül veya küçük taneli ürünleri sınırlı güzergâhta aktarabilir. Kapalı gövde toz kontrolüne yardımcı olabilir; ancak aşındırıcı veya yapışkan malzeme için vida, tekne ve yatak ömrü ayrıca incelenir. Kapasite vida çapı kadar hatve, devir, doluluk, eğim ve ürünün akışına bağlıdır. Aynı çapta iki helezon farklı debi verebilir.
Uzun bir vida milinin ara yatakları malzeme akışının içinde çalışabilir. Yanlış yatak malzemesi veya koruma biçimi hızlı aşınma ve tıkanma yaratır. Birden fazla giriş varsa ürünün son bölümde oluşturduğu toplam yük artar; yalnız ilk girişe göre tasarım yeterli olmaz. Vida yönü, dönüş yönü ve çıkış konumu montaj çizimiyle doğrulanmalıdır. Eski parçanın aşınmış kanat ölçüsü, yeni parça ölçüsü için güvenilir referans değildir.
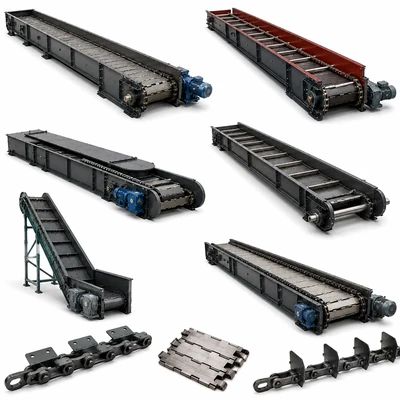
Zincirli konveyörler gövde içinde çekilen zincir ve taşıyıcı elemanla malzemeyi ilerletebilir. Kapalı taşıma ve belirli malzemeler için kontrollü akış avantajı sağlayabilir; ancak zincir aşınması, yatak, tahrik ve gergi düzeni izlenmelidir. Keskin ve çok aşındırıcı ürünlerde gövde astarı ile zincir malzemesi önem kazanır. Seçim malzemenin akış davranışı, hat yönü ve istenen kapasiteye göre yapılır.
Zincir baklalarında aşınma, eksen kaçıklığı veya yanlış dişli eşleşmesi adım mesafesini değiştirebilir. Gergiyi sürekli artırmak yükü yatak ve redüktöre aktarabilir. Dişli profili, zincir kodu ve taşıyıcı paletler bir takım olarak incelenmelidir. Hattın aynı noktasında ses veya sıkışma varsa gövde geometrisi ve malzeme birikimi de araştırılır. Yeni zincirin ömrü için kök neden giderilmelidir.
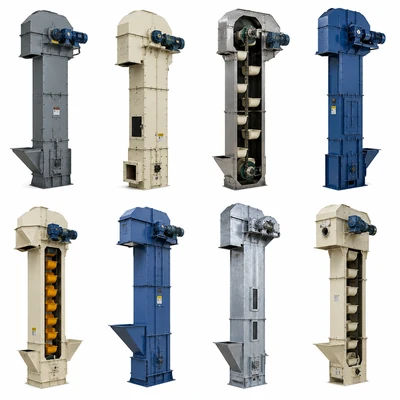
Kovalı elevatörler uygun dökme malzemeyi düşük kotta alıp yüksek kota çıkarabilir. Kova tipi, bağlantı, taşıyıcı bant veya zincir, dolum ve boşaltma düzeni malzeme davranışına göre seçilir. Dikey yer kazancı avantaj olabilir, fakat alt haznede birikme ve üst boşaltmada tıkanma riski projeye girer. Kapasite yalnız kova hacminden hesaplanmaz; doluluk, hız ve malzemenin güvenli boşalma davranışı değerlendirilir.
Kovanın kenarında aşınma veya bağlantısında gevşeme, malzemenin geri düşmesine neden olabilir. Alt bölümde biriken ürün sürtünme ve ısı oluşturabilir. Tek bir kova değiştirirken ağırlık, delik düzeni ve bağlantı elemanları eşleşmelidir; dengesiz seri montaj titreşim yaratabilir. Üst çıkış şutu yeterli değilse iyi seçilmiş elevatör bile darboğaz olur. Muayene ve temizleme noktalarının güvenli erişimi tasarımın parçasıdır.
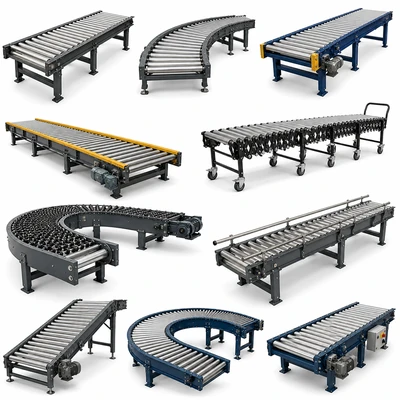
Rulolu konveyörler genellikle paketli, taban yüzeyi taşıyıcı üzerinde durabilen birim yüklerde değerlendirilir. Serbest toz veya iri kırma taş doğrudan rulolar arasında taşınamaz. Dökme malzeme hattında ise dolu kasa, palet veya konteynerin sevk bölümünde rol oynayabilir. Bu ayrım teklif sırasında açık yazılmalıdır; alt kategorinin aynı ana ağaçta bulunması, her rulolu sistemin çıplak dökme ürün için uygun olduğunu göstermez.
Taşınacak kasanın veya paletin ağırlığı, taban ölçüsü, temas eden rulo sayısı, darbe ve hız birlikte değerlendirilir. Aynı nominal kapasitedeki iki rulo, farklı yatak ve kaplama düzeni nedeniyle aynı çevrim ömrünü vermeyebilir. Bir tarafta yoğunlaşan yük, eksen ve yatak aşınmasını hızlandırır. Ruloların dönmemesi yalnız rulo kusuru olmayabilir; şasi hizası ve yük tabanı da incelenmelidir.
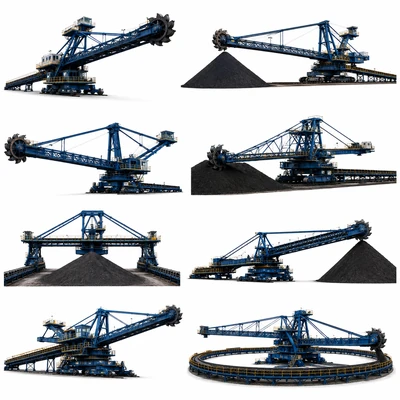
Stacker ve reclaimer sistemleri büyük stok alanlarında malzemenin serilmesi ve geri alınması görevlerini ayırır veya birleştirir. Stok hacmi, giriş debisi, geri alma kapasitesi, ürünün bozulma ve karışma hassasiyeti tasarımı etkiler. Tesisin tek bir yığına mı yoksa farklı kalite partilerine mi ihtiyaç duyduğu belirlenmelidir. Makinenin erişim geometrisi ve ray yolu, teorik stok hacminin ne kadarının kullanılabileceğini belirler.
Bazı tesisler ürün kalitesini ortalamak, bazıları ise farklı özellikteki yığınları ayrı tutmak ister. Yığın serme stratejisi ve geri alma biçimi bu hedefe göre planlanır. Stacker kapasitesi yüksek olsa bile reclaimer daha yavaşsa proses beslemesi sınırlanır. Uzun süre bekleyen malzemenin nem veya kabuklaşma davranışı yeniden alma sırasında değişebilir. Tedarikçi teklifinde yalnız mekanik kapasite değil stok stratejisi de açıklanmalıdır.
Yükleme ve boşaltma sistemleri konveyör zincirinin uçlarında ve transferlerinde malzemeyi yönlendirir. Şut geometrisi, düşme yüksekliği, darbe, toz ve erişim birlikte değerlendirilir. Yanlış yönlendirilmiş ürün banda tek taraftan vurursa bant kayması ve rulo aşınması başlayabilir. Martin Engineering’in transfer noktası açıklaması da kontrollü yükleme ile sızdırmazlığın birlikte ele alınmasına dikkat çeker.
Toz, yalnız temizlik sorunu değildir; iş sağlığı, ekipman aşınması ve ürün kaybıyla ilişkilidir. Yan etek, kapalı şut, uygun emiş veya başka kontrol yöntemi ürünün özelliklerine göre tasarlanır. Dökülen malzeme dönüş rulosuna veya kuyruk tamburuna ulaşırsa ikincil arıza yaratabilir. Temizlik prosedürü hareketli bant yakınında güvensiz el müdahalesi gerektirmemelidir. Tozun yanıcılığı söz konusuysa alan ve koruma değerlendirmesi yetkili uzmanlarla yapılır.
İri malzemenin yüksekten düşmesi bant yüzeyini ve taşıyıcı ruloları kısa sürede yıpratabilir. Şuttaki yönlendirme ve uygun aşınma astarı darbeyi azaltmaya yardım edebilir; ancak astarın kendisi de malzeme ve sıcaklık koşuluna göre seçilir. Sürekli aynı noktadan delinme görülüyorsa yalnız daha kalın bant istemek yerine düşüş yolu ve yükleme merkezi incelenmelidir. Astarın değiştirilebilirliği ve bakım erişimi ilk tasarımda düşünülürse sonraki duruş süresi azalabilir.
Yükleme noktasında debinin araç hacmine dengeli dağılması, dökülme ve fazla yük riskini etkiler. Malzemenin düşme yüksekliği kırılgan ürünlerde parçalanmayı, ince üründe toz bulutunu artırabilir. Seviye ölçümü, kapak kontrolü ve operatör görüşü birlikte planlanır. Dolum ekipmanının kapasitesi, önceki konveyörün en yüksek anlık debisini güvenle karşılayabilmelidir. Tahliye sırasında bakım personelinin güvenli alanı net tanımlanmalıdır.
Bantın yana yürümesi tek bir ayar vidasıyla çözülecek kadar basit olmayabilir. Yükleme merkezi, şasi ve tambur hizası, kirlenen rulo, ek yeri ve bant gerginliği birlikte incelenir. Sürekli aynı noktada kayan bant ile yük değiştikçe kayan bant farklı ipuçları verir. Gerginliği artırmak kısa süreli belirtiyi örterken rulman ve ek yükünü yükseltebilir. Düzeltme, güvenli bakım prosedürüyle sistematik ölçüme dayanmalıdır.
Bant yüzeyinde kalan malzeme dönüş tarafına taşınırsa rulo ve zeminde birikme görülebilir. Uygun bant temizleme düzeni, transfer noktası ve malzeme özellikleri birlikte düşünülür. Sıyırıcı malzemesinin bant kaplamasıyla uyumu önemlidir; aşırı baskı yeni aşınma yaratabilir. Geri taşıma yalnız temizleyici satın alma konusu değil, yükleme ve boşaltma geometrisinin de sonucudur. Tekrarlayan kirlenmede kök neden not edilmelidir.
Konveyör veya elevatör tahrikinde motor, redüktör, kaplin, tambur veya zincir dişlisi bir bütün olarak çalışır. Yük altında akım artışı, aşırı ısınma veya anormal ses görüldüğünde yalnız motoru büyütmek çözüm değildir. Hat sıkışması, yatak sürtünmesi, yanlış hizalama ve gerçek malzeme debisi incelenir. Endüstriyel motorlar ve yedek parçalar kategorisindeki yanmalı motor ailesiyle elektrikli konveyör tahrikinin karıştırılmaması gerekir; elektrik tahriki için gerilim sınıfı motorlar esas alınır.
Rulman boyutu, yük yönü, devir, sızdırmazlık ve çalışma ortamıyla eşleşmelidir. Rulman yataklama üniteleri doğru seçilse bile şaft hizası veya kirli yağlama tekrar eden arıza yaratabilir. Sökülen parçanın kodu okunmuyorsa yatağın ve milin ölçüsü üretici çizimiyle doğrulanır. Bir rulonun erken arızasında bütün hat üzerindeki malzeme dökülmesi de araştırılmalıdır.
Besleyicinin, konveyörün ve elevatörün sıralı çalışması taşmayı önler. Seviye, bant hızı, kayma, sapma ve tıkanma algılaması uygulamaya göre seçilebilir. Ancak sensör takmak tek başına güvenilir kontrol sağlamaz; alarm eşiği, yanlış sinyal davranışı ve durdurma sırası tanımlanmalıdır. Otomasyon ve kontrol sistemleri prosesin gerçek akışıyla uyumlu olmalıdır. Operatöre yalnız hata kodu değil hangi bölümün durduğu ve neden durduğu anlaşılır biçimde gösterilmelidir.
Besleyici durmadan aşağıdaki konveyör durursa malzeme transfer noktasında yığılabilir. Tersine, planlı duruşta hattın malzemeyi boşaltması gerekebilir. Duruş mantığı acil durdurma ve planlı kapanma için ayrı değerlendirilir. Bakım sonrası sensör veya sürücü değişmişse kontrol dizisi yeniden test edilir. Emniyet kilitleri üretim hızını artırmak için devre dışı bırakılmamalıdır.
Kritik malzeme hattında bant eki, rulo, temizleyici, tambur kaplaması, zincir, kova, helezon kanadı ve yatak farklı aşınma hızına sahiptir. Bakım sıklığı takvim kadar taşınan tonaj, malzeme türü ve arıza geçmişiyle belirlenmelidir. Örneğin nemli ürün sezonda artıyorsa transfer şutunun temizleme ihtiyacı değişebilir. Gözle görülen dökülme, ısı, ses ve akım artışı planlı incelemeye girdi sağlar. Üretici servis talimatı ve sahadaki yetkili ekip karar vericidir.
Her rulonun depoda bekletilmesi gerekmez; ama tek bir uzun tedarik süreli tambur hattı günlerce durdurabilir. Parçaların stok önceliği, arıza olasılığı ve duruş maliyetine göre belirlenir. Aynı görünen farklı rulo çapı veya yatak tipi karışmasın diye etiket ve çizim birlikte saklanır. Stokta bekleyen bant, elastomer ve kaplamanın depolama koşulları da kontrol edilmelidir. Yanlış stok, stok yokluğu kadar sorun yaratabilir.
Operatörün “bu sabah daha çok ses vardı” notu yararlı olabilir; fakat yük, hız, taşınan malzeme ve sıcaklık kaydıyla birlikte tutulursa arıza eğilimi anlaşılır. Dökülmenin hangi transfer noktasında, hangi ürün partisi sırasında başladığı yazılır. Bakım sonrası aynı noktada tekrar olup olmadığı izlenir. Böylece sürekli rulo değiştirmek yerine şutun veya besleme düzeninin etkisi görülebilir. Gözlem formu kısa ve uygulanabilir olmalı, operatörün güvenli mesafe sınırını aşmasını gerektirmemelidir.
Ekipman marka-modeli, seri numarası ve parça kodu ilk referanstır. Muadil değerlendirmesinde ölçü, malzeme, yüzey, yük, hız ve çevre koşulu belgelenmelidir. Benzer görünen iki rulo farklı conta, yatak veya mil düzenine sahip olabilir. Aşınmış parçanın gerçek ilk ölçüsü bilinmiyorsa üretici çizimiyle karşılaştırılır. Kritik taşıma bileşeninde yalnız “takılıyor” demek yeterli uygunluk kanıtı değildir; saha test yöntemi ve kabul koşulu da yazılı olmalıdır.
Montaj sonrası boşta ve uygun kontrollü yükte davranış izlenir. Rulo değişmişse bant izi, zincir değişmişse gergi ve dişli teması, vida değişmişse yön ve gövde sürtünmesi kontrol edilir. Elektriksel ve mekanik korumalar yeniden test edilmelidir. İşletmeye kabul kaydında takılan kod, ölçüm, tarih ve sorumlu personel bulunmalıdır. Tekrar arıza yaşanırsa bu kayıt kök neden karşılaştırmasını mümkün kılar.
Teklif dosyasına malzemenin adı, numune özellikleri, yığın yoğunluğu, tane aralığı, nem, sıcaklık ve aşındırıcılık yazılır. Hedef ton/saat, günlük çalışma süresi, başlangıç ve bitiş kotları, mesafe, yerleşim planı ve transfer sayısı eklenir. Toz, gürültü, temizlik, patlayıcı atmosfer ve bakım erişimi gereksinimleri ayrıca belirtilir. Mevcut bir hattın revizyonunda ekipman etiketleri, fotoğraflar, eski parça kodları ve son arıza geçmişi paylaşılır. Böylece teklif yalnız isim değil gerçek görev üzerinden oluşturulur.
Tedarikçi ton/saat hedefini hangi malzeme yoğunluğu ve nem varsayımıyla verdiğini açıklamalıdır. Şasi, motor-redüktör, bant, temizleyici, sensör, pano, kurulum ve devreye alma aynı pakette olmayabilir. İki fiyatı karşılaştırırken bu kalemler yan yana yazılır. FLSmidth endüstriyel besleyiciler veya DHHI konveyör sistemleri gibi ürün aileleri araştırmaya yardımcıdır; belirli model, kapasite veya teslim süresi teknik teyit gerektirir.
Konveyörün satın alma bedeli, ömür boyu maliyetin yalnız bir bölümüdür. Enerji tüketimi, rulo ve bant değişimi, temizlik süresi, toz kaybı ve plansız duruşlar hesaba katılır. Daha ucuz bir parça sık değişiyorsa toplam maliyeti yükseltebilir; daha pahalı bir kapalı sistem de belirli sahada bakım erişimini zorlaştırabilir. Farklı teklifleri aynı malzeme, aynı tonaj ve aynı çalışma süresi üzerinden karşılaştırmak gerekir. Saha verisi yoksa varsayımlar açıkça yazılmalıdır.
Mesafe, malzemenin akış ve aşınma davranışı, toz kontrolü, eğim ve bakım erişimi belirleyicidir. Tek bir tip bütün dökme malzemeler için üstün değildir; saha verisiyle karşılaştırılmalıdır.
Hayır. Yığın yoğunluğu, tane boyutu, nem ve doluluk aynı ekipmanın gerçek kapasitesini değiştirebilir. Katalog kapasitesinin hangi ürün koşuluna dayandığı sorulmalıdır.
Hemen değil. Yükleme merkezini, rulo ve tambur hizasını, bant ekini ve kirlenmeyi kontrol etmek gerekir. Aşırı gerginlik rulman ve banda ek yük verebilir.
Kova dolumu, çıkış şutu, hız, geri düşme veya tıkanma etkili olabilir. Güvenli durdurma ve üretici prosedürüyle neden bulunmalıdır; çalışan makineye elle müdahale edilmemelidir.
Genellikle doğrudan taşıma için uygun değildir; daha çok kasa, palet gibi birim yükleri taşır. Dökme ürün bir kap veya paket içinde taşınıyorsa hattın sonraki aşamasında kullanılabilir.
Şart değildir. Stoklama ve geri alma programı, tampon stok ve proses talebi birlikte hesaplanır. Farklı kapasite seçimi işletme senaryosuyla gerekçelendirilmelidir.
Çap, boy, mil ucu, yatak, conta, yük ve çalışma ortamı karşılaştırılır. Aynı dış görünüş veya tek bir parça kodu, bütün görev koşullarının eşleştiğini garanti etmez.
Part numarası veya teknik ölçüyü iletin — tüm marka kataloglarına erişimimiz mevcut.