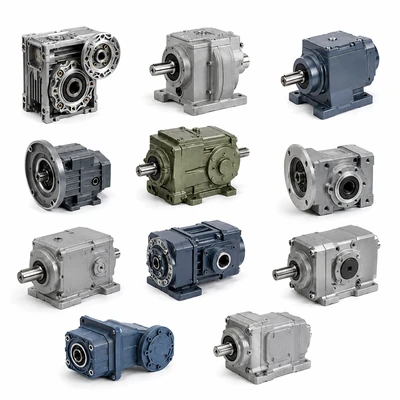
Elektromekanik yedek parçalar, elektrik motorunun ürettiği hareketi makinenin ihtiyaç duyduğu hız, tork ve yönde ileten mekanik ve elektromekanik bileşenlerdir. Bir redüktör, kayış, kasnak, zincir, kavrama veya mil tek başına değerlendirildiğinde basit bir yedek gibi görünebilir; ancak gerçek performansı tüm tahrik zinciri belirler. Yanlış oranlı redüktör, aşırı gergin kayış veya ölçüsü uymayan göbek, yalnızca kendi ömrünü kısaltmaz; motor rulmanına, pompa miline ve üretim hattına da zarar verebilir. Bu rehber, ürün gruplarını görevlerine göre açıklar ve mevcut parçanın güvenli teknik eşdeğerini seçmek için gerekli verileri sıralar.
Tipik bir tahrik hattında elektrik motoru dönme hareketi üretir. Kaplin, kayış-kasnak veya zincir-dişli mekanizması hareketi bir sonraki elemana aktarır. Redüktör hızı düşürürken çıkış torkunu uygulamaya uygun hâle getirir; mil, yatak ve tambur hareketi makineye taşır. Kavrama ise belirli koşullarda bağlantıyı devreye alır veya ayırır. Bu zincirin her halkası diğerinin yükünü etkiler. Örneğin motorun nominal gücü yeterli olsa bile redüktörün çıkış torku, servis faktörü veya termal kapasitesi yetersizse sistem güvenilir çalışmaz.
Yedek parça ihtiyacı doğduğunda önce arızanın hangi bileşende başladığı bulunmalıdır. Tekrarlayan kayış kopması yanlış germe, kasnak kaçıklığı veya sıkışan yataktan; redüktör ısınması yağlama, aşırı yük veya uygun olmayan montaj pozisyonundan kaynaklanabilir. Yalnızca en görünür parçayı değiştirmek, kök neden devam ediyorsa kısa süreli çözüm sağlar. Satın alma ekibinin bakım verisi, etiket fotoğrafı ve işletme koşulunu aynı talepte toplaması bu yüzden önemlidir.
Motor gücü kW, dönme hızı dev/dak ve tork Nm olarak ifade edilir. Yaklaşık olarak T = 9550 × P / n bağıntısı, güç ve devir bilindiğinde mildeki nominal torku anlamaya yardımcı olur. Bu basit hesap, kalkış tepe torkunu, darbeli yükü ve redüktör kayıplarını içermez. Seçilecek parça için çalışma torku kadar geçici tepe yükleri ve üreticinin servis faktörü de değerlendirilmelidir. Aynı motor gücünde daha düşük çıkış hızı istendiğinde tork artar; bu nedenle yalnızca kW eşleştirmesi güvenilir değildir.
Sabit yükte gün boyu çalışan bir fan ile sık kalkış yapan konveyör aynı nominal güce sahip olsa da farklı mekanik zorlanma yaratır. Ters dönüş, ani duruş, malzeme sıkışması, darbe ve vardiya sayısı tahrik elemanlarının yorulmasını etkiler. Bakım ekibi, arıza tarihini ve o anda makinenin çalışma adımını kaydetmelidir. Böylece arızanın tek seferlik mi, belirli proses koşulunda tekrarlayan bir olay mı olduğu anlaşılır. Servis faktörü, katalogdaki tek bir genel sayı yerine bu gerçek görev bilgisine göre seçilir.
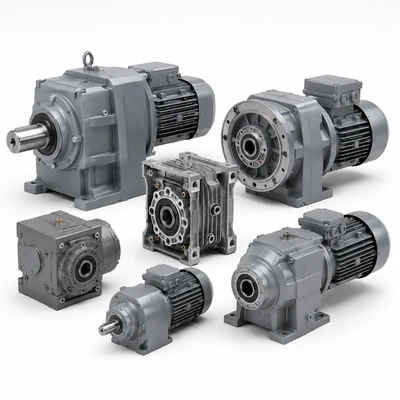
Redüktörler motor devrini azaltarak makineye uygun çıkış hızı sağlar. Helisel, konik, sonsuz vidalı veya planet tasarımlar; oran, tork yoğunluğu, verim, montaj alanı ve yük yönü bakımından farklıdır. Hız düşürücüler başlığı altında görülen ürünler de aynı işlev ailesine yakın olabilir; teklif sırasında katalog adı değil, gerçek giriş-çıkış görevi esas alınmalıdır. Redüktörün yalnızca nominal oranına bakıp mevcut ünitenin yerine takılabileceğini varsaymak montaj ve performans hatasına yol açabilir.
Redüksiyon oranı, giriş hızı ile çıkış hızı arasındaki ilişkiyi gösterir. Örneğin motor hızı değişmeden çıkış devri düşürülüyorsa daha yüksek oran gerekir; fakat bu karar makinenin istediği hız ve torkla birlikte verilmelidir. Katalogdaki yuvarlatılmış oran ile gerçek oran arasında fark bulunabilir. Konveyör bant hızı, tambur çapı veya karıştırıcı devri hassas ise gerçek çıkış hızı doğrulanmalıdır. İnverterle çalışan hatta motorun minimum ve maksimum hızı da redüktörün izin verilen giriş aralığında kalmalıdır.
Bir redüktörün dişlileri belirli torku taşıyabilir; ancak sıcak ortamda, kapalı montajda veya sürekli yüksek yükte gövdenin ısı atma kapasitesi sınırlayıcı olabilir. Darbeli yükler dişli ve yataklama üzerinde ayrıca etkilidir. Bu nedenle nominal çıkış torku ile birlikte servis faktörü, çalışma saati, ortam sıcaklığı ve montaj yönü incelenmelidir. Yağ tipi ve yağ seviyesi montaj pozisyonuna bağlı olabilir. Eski redüktör yatay çalışırken yeni ünitenin dikey montaja uyarlanmaması, ilk günden yağlama sorunu yaratabilir.
Mevcut redüktörün çıkış mili çapı, kama kanalı, içi boş mil ölçüsü, delik aralığı, ayak veya flanş bağlantısı karşılaştırılır. Tork kolu, geri dönüş kilidi, fren, fan ve havalandırma tapası gibi seçenekler de ürün kodunu değiştirir. Aynı serinin iki farklı boyu fiziksel olarak yakın görünse bile bağlantı merkezi ve mil yüksekliği farklı olabilir. Muadil seçiminde üretici teknik çizimiyle saha ölçüsü birlikte kullanılmalıdır. Montajdan sonra boru veya makine gövdesinden redüktöre istenmeyen yük aktarılmamalıdır.
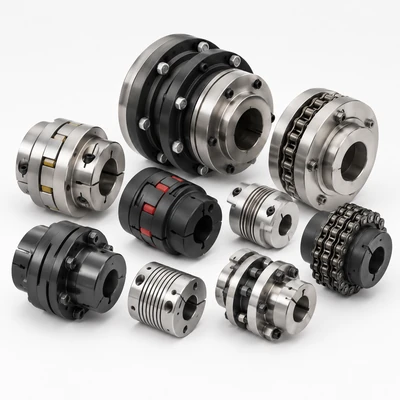
Endüstriyel kavramalar tahrikin devreye alınması, ayrılması veya belirli bir çalışma karakteristiğiyle iletilmesi için kullanılır. Mekanik, elektromanyetik ve farklı uygulama tipleri aynı başlık altında olabilir; seçim, kavramanın ne zaman açıp kapandığı ve hangi torku taşıdığına bağlıdır. İki mili sürekli bağlayan kaplinler ise ayrı bir ürün ailesidir. Teknik talepte “kavrama” ve “kaplin” sözcüklerini birbirinin yerine kullanmak yanlış teklif riskini artırır.
Kavramanın nominal torku kadar devreye girişteki enerji, kayma süresi ve günlük çevrim sayısı önemlidir. Sık çalışan kavramada ısıl yük ve sürtünme yüzeylerinin aşınması belirleyici olur. Elektromanyetik tipte bobin gerilimi, kontrol yöntemi ve ortam koruması da eşleşmelidir. Üreticinin izin verdiği çevrim sınırları ile gerçek makine davranışı karşılaştırılmadan yalnızca çap ve gövde şekline göre muadil seçilmemelidir. Arıza sonrası aşınan yüzeyin fotoğrafı, yükleme sorununu anlamaya yardımcı olabilir.
Kaplin belirli açısal, paralel veya eksenel kaçıklıkları tolere edebilir; bu tolerans kötü montajı kalıcı olarak telafi etmek için değildir. Motor ve redüktör veya pompa milleri arasındaki hizasızlık rulman, salmastra ve elastomer eleman ömrünü kısaltır. Temel oturması ve sıcaklık değişimi hizayı zamanla bozabilir. Yeni bir kaplin elemanı takıldığında yalnızca parça ölçüsü değil, mil aralığı, hizalama ve bağlantı sıkma yöntemi kontrol edilmelidir. Büyük titreşim sorununun kaynağı bazen kaplin değil, tahrik edilen makinenin balansıdır.
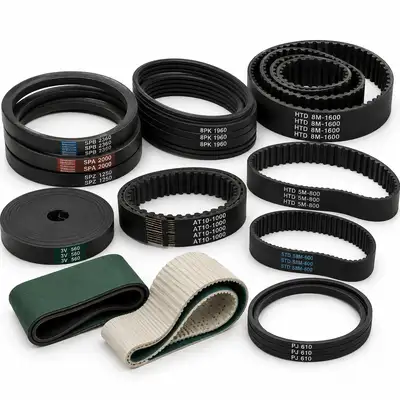
Endüstriyel kayışlar motor ile makine arasında güç aktarırken yerleşim esnekliği sağlayabilir. V-kayış, çok kanallı ve senkron kayış farklı çalışma prensiplerine sahiptir. V-kayış sürtünmeyle güç iletir; senkron kayış diş formu sayesinde belirli oranda kaymasız hareket sağlar. Bu özellik, her durumda birinin diğerinden üstün olduğu anlamına gelmez. İstenen hız doğruluğu, darbeli yük, ortam tozu, çalışma sıcaklığı ve bakım erişimi birlikte değerlendirilmelidir.
Kayışın kesit profili ve etkin uzunluğu mevcut kasnakla uyumlu olmalıdır. Aynı dış uzunlukla satılan iki kayışın ölçüm standardı farklıysa doğru gerginlik sağlanamayabilir. Çoklu kayışlı tahrikte tek bir yıpranmış kayışı değiştirip eski kayışlarla birlikte çalıştırmak yük paylaşımını bozabilir; üretici önerisine göre eşleştirilmiş set değerlendirilmelidir. Kasnak kanallarının aşınması da yeni kayışın ömrünü kısaltır. Teklif için eski kayış üzerindeki okunabilir kod, kasnak ölçüsü ve merkez mesafesi paylaşılmalıdır.
Gevşek kayış kayar, ısınır ve güç aktarımını azaltır. Aşırı gergin kayış ise motor ve karşı mil rulmanına ek radyal yük bindirir. “Kaymıyor” diye mümkün olan en yüksek gerilimi uygulamak doğru değildir. Kasnakların aynı düzlemde olması, gerilimin üretici yöntemine göre ayarlanması ve koruyucu kapağın yerinde tutulması gerekir. Başlangıç çalışmasından sonra gerilim ve sıcaklık yeniden kontrol edilirse erken aşınma belirtileri görülebilir. Tekrarlayan kayış tozu oluşumu, sadece kayış kalitesine bağlanmamalıdır.
Miller ve kasnaklar seçilirken mil çapı, kama kanalı, göbek tipi, kasnak profili, oluk sayısı ve izin verilen devir eşleştirilir. Kasnak dış çapını değiştirmek hız oranını ve torku da değiştirir. Milde aşınma veya eğilme varsa yalnızca yeni kasnak takmak titreşimi ortadan kaldırmayabilir. Sökme-takma sırasında yanlış kuvvet uygulaması rulmana zarar verebilir. Malzeme, balans ve bağlantı yöntemi, özellikle yüksek devirli makinelerde katalogdan doğrulanmalıdır.
Zincirler ve dişliler kayışa göre farklı pozitif bağlantı sağlar; konveyör ve ağır hizmet mekanizmalarında kullanılır. Zincir adımı, sıra sayısı, makara ölçüsü ve dişli diş sayısı eşleşmelidir. Aynı adım, farklı kalite veya yük kapasitesinin aynı olduğu anlamına gelmez. Çalışma hızına, darbeli yüke, yağlama koşuluna ve çevre kirliliğine göre seçim yapılır. Zincir uzaması, dişli aşınması ve hizasızlık birlikte incelenmelidir.
Zincirin kullanım sürecinde pim ve burç yüzeyleri aşındıkça toplam boy artabilir. Gerdirici belirli sınırda bu değişimi karşılar; fakat aşınmış zincir dişliye yanlış oturmaya başlayabilir. Aşırı germe yatak yükünü artırır. Bakımda zincir uzaması üretici yöntemine göre ölçülür, dişlinin kanca biçimli aşınması kontrol edilir ve yağlama durumu kaydedilir. Yeni zinciri çok aşınmış dişliyle çalıştırmak yeni parçanın ömrünü düşürebilir. Bu nedenle eşzamanlı değişim ihtiyacı teknik incelemeyle belirlenir.
Zincir yağlaması sürtünmeyi azaltır; ancak yoğun tozlu ortamda uygunsuz yağlayıcı parçacık toplayıp aşınmayı artırabilir. Suyun ve kimyasalın bulunduğu sahalarda korozyon da dikkate alınır. Yağlama yöntemi ve aralığı, çalışma hızı, sıcaklık ve üretici talimatına göre seçilmelidir. Koruma muhafazasının hasarlı olması, zinciri yalnızca kirletmez; çalışan güvenliği için de risk yaratır. Bakım talebi, zincir ve dişlinin yanında muhafaza durumunu da içermelidir.
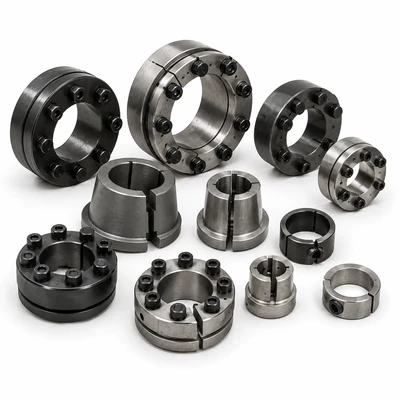
Kilitleme elemanları ve hub bushing tipleri, mil ile göbek arasında tork aktarımını sağlar. Kamalı, konik burçlu veya sürtünmeli sıkma bağlantıları farklı montaj ilkelerine sahiptir. Mil çapı aynı olsa bile tolerans, kama ölçüsü, göbek boyu ve sıkma düzeni uygun değilse kaçırma ya da mil hasarı görülebilir. İmalatçı tork tabloları ve montaj sırası takip edilmelidir. Gevşeyen bir bağlantıyı rastgele daha fazla sıkarak işletmek, göbeğin çatlamasına veya dişlerin sıyrılmasına neden olabilir.
Eski bir göbek söküldüğünde mil yüzeyindeki çizik, pas ve aşınma yeni parçanın tutunmasını etkiler. Vida yuvaları, konik yüzey ve kama kenarları kontrol edilmelidir. Temizleme veya yağlama işlemi kullanılan bağlantı sisteminin talimatına göre yapılır; bazı sıkma düzenleri kuru yüzey ister. Montaj sonrasında eksenel konum, salgı ve üretici sıkma torku doğrulanır. Böylece ilk çalıştırmada oluşan kayma veya titreşim riskini azaltmak mümkün olur.
Güç aktarma tambur ve ruloları konveyör hattında dönme hareketini banda aktarır veya bandı destekler. Tambur çapı, kaplama malzemesi, mil ve yataklama düzeni çekişi ve bant ömrünü etkiler. Ağır malzeme taşıyan tesiste nem, toz ve darbe dikkate alınmalıdır. Tambur değişiminde yalnızca dış çap değil, yatak aralığı, mil ucu, kaplama ve balans da eşleştirilir. Bu alt kategoride ürün bulunmasa bile uygulama grubu, ana arşivde teknik olarak doğru yere yönlendirilmelidir.
Volanlar dönme enerjisini depolayarak bazı makinelerde hız dalgalanmasını dengelemeye yardımcı olur. Volanın atalet momenti, çapı, kütlesi ve bağlantısı uygulamaya göre tasarlanır. Görünüşte benzer fakat farklı atalete sahip bir volan, kalkış süresini ve frenleme davranışını değiştirebilir. Çatlak, gevşek bağlantı veya dengesizlik yüksek devirde ciddi mekanik risk taşır. Bu yüzden muadil seçiminde yalnızca ölçü değil, üretici tasarımı ve izin verilen devir doğrulanmalıdır.
Güç aktarımında dönen miller yataklama olmadan güvenilir çalışamaz. Bilyalı ve makaralı rulmanlar ile rulman yataklama üniteleri doğru seçilse bile aşırı kayış gerginliği, yanlış kaplin hizası veya darbeli zincir yükü rulman ömrünü kısaltabilir. Bu nedenle sık tekrarlayan rulman arızasını yalnızca yağ kalitesiyle açıklamak doğru değildir. Yük yönü, mil salgısı, gövde oturması ve sıcaklık birlikte incelenmelidir.
Endüstriyel motorlar ve yedek parçalar içinden yeni bir motor seçildiğinde mil çapı, flanş, nominal devir ve kalkış torku mevcut tahrikle uyumlu olmalıdır. Aynı kW değerine sahip farklı kutup sayısındaki motor, redüktör girişini farklı devirde çalıştırır. İnverter uygulamasında tepe tork ve düşük hız çalışma şartları ayrıca gözden geçirilir. Motorun verim sınıfı yükselse bile uygun olmayan kasnak veya kaplin, toplam sistem davranışını bozabilir. Mekanik ve elektrik bakım ekipleri değişim planını birlikte değerlendirmelidir.
Konveyörde dur-kalk, malzeme sıkışması ve tambur yükü öne çıkar. Pompa tahrikinde mil hizası, sızdırmazlık ve titreşim daha hassas olabilir. Karıştırıcıda akışkanın viskozitesi ve başlangıç torku redüktör seçimini etkiler. Aynı güçteki motorlar bu üç makinede aynı redüktör veya kavramayı gerektirmez. Dökme malzeme taşıma sistemleri ve endüstriyel pompalar ile bağlantılı ürünleri, gerçek görev yüküyle birlikte ele almak gerekir.
Çimento ve madencilik tesislerinde toz, ağır darbe ve uzun çalışma saati kayış, zincir, tambur ve redüktör bakımını zorlaştırır. Aşınmış koruma muhafazası, yetersiz yağlama veya yanlış hizalanmış tambur beklenmedik duruş yaratabilir. Çimento fabrikası yedek parça ve madencilik yedek parça tedarikinde, yalnızca eski parça kodu değil arıza fotoğrafı ve görev döngüsü de paylaşılmalıdır. Böylece malzeme veya kapasite değişikliği gerçekten gerekli mi anlaşılabilir.
Önce sistem güvenli biçimde durdurulur ve tesisin enerjiden ayırma prosedürü uygulanır. Sonra arızanın zamanı, yük durumu, duyulan ses, koku, ısınma ve titreşim kaydedilir. Motor, kaplin, redüktör, mil, yatak ve son aktarma elemanı sırayla incelenir. Sürtünme izi ve aşınma deseni, sorunun hangi yönde geliştiği hakkında ipucu verir. Yeni parçanın montajından sonra da başlangıç verileri tekrar ölçülür; arıza yalnızca parça değişimiyle kapatılmaz.
Redüktör ısınıyorsa yük, yağ seviyesi, yağ viskozitesi, havalandırma, ortam sıcaklığı ve montaj yönü kontrol edilir. Yağ kaçağı yalnızca keçe hasarı olmayabilir; fazla yağ, tıkalı havalandırma veya mil salgısı da etkili olabilir. Metal parçacık içeren yağ dişli veya yatak aşınmasını düşündürür. Üretici sıcaklık sınırları ve bakım kılavuzu görülmeden “elle sıcak” değerlendirmesiyle karar verilmemelidir. Tekrarlayan arızada tahrik edilen makinenin sıkışma olasılığı da incelenir.
Titreşim motor devriyle, redüktör dişli geçişiyle veya tambur dönüşüyle ilişkili olabilir. Ölçümün hangi çalışma hızında ve yükte yapıldığı kaydedilirse karşılaştırma anlamlı olur. Kaplin hizası, mil eğilmesi, kasnak kaçıklığı ve gevşek temel farklı frekans belirtileri üretir. Sadece sesin geldiği parçayı değiştirmek yerine ölçüm, görsel inceleme ve önceki bakım kayıtları birlikte kullanılır. Gerekirse yetkin ekip balans ve hizalama çalışması yapar.
Mevcut parçanın marka, tam ürün kodu, seri numarası ve üretici çizimi varsa ilk dosyaya eklenir. Redüktörde oran, giriş-çıkış devri, tork, montaj pozisyonu, mil ve flanş ölçüsü; kayışta profil ve boy; zincirde adım ve sıra; kavramada tork ve çevrim; tamburda çap, mil ve yatak aralığı karşılaştırılır. Fiziksel olarak yerine oturması yeterli değildir. Muadil, aynı görevde güvenli çalışma aralığını sağlamalı ve beklenmedik yeni yük oluşturmamalıdır.
Parçanın tüm yüzlerinden ölçekli fotoğraf, mevcut montajın genel görüntüsü ve mil bağlantısının ayrıntısı alınır. Mil çapı, kama kanalı, cıvata delik düzeni, merkez mesafesi, göbek uzunluğu ve mevcut boş alan ölçülür. Ölçüm yaparken aşınmış yüzeyin orijinal nominal ölçüden farklı olabileceği unutulmamalıdır. Ayrıca motor gücü, devir, günlük çalışma saati ve yük tipi yazılır. Tahmini ölçüyle güvenlik açısından kritik tahrik parçası sipariş etmek yerine üretici çizimi veya mühendislik teyidi istenir.
Arazsan’a eski ürün etiketi, okunabilir parça kodu, uygulama adı, motor gücü, giriş-çıkış devri, yükün darbeli olup olmadığı ve montaj fotoğrafları gönderilmelidir. Arıza tekrarlıyorsa değişim geçmişi ve bakım bulguları eklenir. Bu bilgiyle orijinal, OEM ve uygun eşdeğer seçenekler teknik farkları görünür biçimde karşılaştırılabilir. Eksik veri varsa doğru adım, rastgele alternatif önermek değil ölçü ve görev koşulunu tamamlamaktır. Tedarik kararı, satın alma fiyatı kadar planlı bakım ve duruş maliyetini de dikkate almalıdır.
Elektromekanik yedek parçada en düşük ilk fiyat, her zaman en ekonomik sonuç değildir. Ucuz fakat yanlış sınıftaki kayış sık değiştirilir; yetersiz redüktör üretimi durdurabilir; bulunamayan özel göbek tüm hattı bekletebilir. Seçenekler aynı görev, çalışma süresi ve yedek bulunabilirliği üzerinden karşılaştırılmalıdır. Kritik hatlarda önceden tanımlanmış teknik muadil listesi, acil alımda yapılan hataları azaltır. Stok miktarı ise arıza olasılığı, teslim süresi ve duruş bedeliyle belirlenmelidir.
Planlı bakımda hizalama, yağlama, kayış gerilimi, zincir uzaması, gevşek bağlantı ve sıcaklık kayıtları düzenli izlenir. Ürün değişiminden sonra ilk çalıştırma, normal yük ve en yüksek beklenen yükte kontrol yapılır. Bu kayıtlar, bir sonraki tedarik kararında hangi parçanın gerçekten ömrünü doldurduğunu ve hangisinin yanlış çalışma koşulundan etkilendiğini göstermeye yardımcı olur. Güvenilir güç aktarımı, doğru parçayı satın almakla başlayıp doğru montaj ve izlemeyle sürer.
Konveyör boşta sorunsuz çalışıyor, malzeme altında kalkışta redüktör ses yapıyorsa yalnızca motor gücünü artırmak doğru başlangıç değildir. Yüklü kalkış torku, bant gerginliği, malzeme birikimi ve redüktör servis faktörü incelenir. Kaplin veya kavrama darbe yükünü yönetebiliyor mu, tambur serbest dönüyor mu, yataklarda sıkışma var mı kontrol edilir. Daha büyük bir redüktör seçilecekse mevcut temel ve mil bağlantısının yeni kütle ile torka uygunluğu da hesaplanmalıdır. Böylece tek bir parçayı güçlendirirken başka bir zayıf halka oluşturulmaz.
Pompa rulmanı sık bozuluyorsa kaplin hizası, borulamanın gövdeye aktardığı kuvvet, pompa çalışma noktası ve titreşim incelenir. Rulmanın kendi ölçüsü doğru olsa bile yüksek hidrolik yük veya mil kaçıklığı ömrünü azaltabilir. Yeni rulman ve kaplin aynı anda seçilirken yatak boşluğu, yağlama ve montaj sıcaklığı üretici talimatına göre doğrulanır. Üretim tekrar başladığında ilk saatlerde sıcaklık ve titreşim kaydı alınır. Arızanın düzelip düzelmediği ancak bu başlangıç verisiyle anlaşılır.
Fan debisi düşerken motor akımı veya titreşim değişmişse kayış kayması, kasnak aşınması ve rulman sürtünmesi olası nedenlerdir. Kayışı gereğinden fazla germek kaymayı geçici olarak azaltsa da yatak yükünü artırabilir. Kasnak oranını değiştirmek fan hızını ve güç ihtiyacını da değiştirir; bu nedenle hız ölçülmeden rastgele çap seçilmemelidir. Fan çarkındaki kirlenme ve hava kanalındaki direnç de aynı belirtilere yol açabilir. Mekanik tahrik ile proses koşulu birlikte incelendiğinde gereksiz parça değişimi önlenir.
Teklif dosyasında eski ve önerilen parçanın yan yana teknik tablosu bulunması karar kalitesini artırır. Bu tabloda ürün kodu, tork, devir, servis faktörü, mil ve göbek ölçüsü, montaj pozisyonu, yağlama, ortam sınırları ve varsa üretici onayı yer alır. Uymayan bir özellik gizlenmek yerine açıkça işaretlenmeli ve nasıl çözüleceği yazılmalıdır. Satın alma, bakım ve proses ekipleri böylece aynı farkı görür. Teslimden sonra gerçek montaj ölçüleri ve işletme verisi dosyaya eklenirse sonraki arıza veya yedek alımı için güvenilir bir referans oluşur.
Her zaman değil. Gerçek çıkış devri, tork, servis faktörü, montaj pozisyonu, mil ve flanş ölçüsü, yağlama ve ek seçenekler de karşılaştırılmalıdır.
Önce kasnak hizası ve aşınması, kayış profili, gerilimi, yük ve rulman durumu incelenmelidir. Kök neden düzeltilmezse yeni kayış da kısa sürede arızalanabilir.
Hayır. Kaplin çoğunlukla iki mili sürekli bağlar; kavrama uygulamaya göre hareketi devreye alıp ayırabilir. Ürün tipi gerçek görevle seçilmelidir.
Dişli aşınması ölçülmelidir. Çok aşınmış dişli yeni zincirin ömrünü azaltabilir; değişim kararı zincir uzaması ve dişli profili birlikte incelenerek verilir.
Fotoğraf yardımcıdır, ancak tam kod, ölçü, motor gücü, devir, tork veya yük bilgisi ve montaj şekli de gereklidir. Kritik bağlantılarda teknik çizim veya üretici teyidi istenmelidir.
Part numarası veya teknik ölçüyü iletin — tüm marka kataloglarına erişimimiz mevcut.