



Genel endüstriyel parçalar, üretim tesislerinde makine ve hatların bağlantısını, sızdırmazlığını, akışkan iletimini, muhafazasını ve malzeme taşımayı mümkün kılan geniş bir bileşen grubudur. Bir cıvata, keçe veya hortum küçük görünebilir; fakat yanlış ölçü, malzeme ya da montaj yöntemi sızıntı, titreşim, erken aşınma ve plansız duruşa yol açabilir. Bu rehber; bağlantı elemanları, contalar, O-ringler, salmastralar, keçeler, kelepçeler, yüksek basınçlı hortumlar, pim ve segmanlar, kabin aksesuarları ile konveyör bileşenlerini ortak bir teknik seçim çerçevesinde ele alır. Amaç, parça kodu bulunmadığında bile uygulamayı doğru tarif edip savunulabilir bir muadil karşılaştırması yapabilmektir. Nihai uygunluk, ekipman üreticisinin verileri ve gerçek işletme koşullarıyla doğrulanmalıdır.
Bu kategori tek bir ürün tipi değildir. Bağlantı elemanı yükü ve ön yükü taşır; sızdırmazlık elemanı akışkanın kaçmasını veya kirin içeri girmesini sınırlar; hortum hareketli veya montajı zor iki nokta arasında akışkanı taşır; pim ve segman konumlandırma ile tutma görevini yerine getirir. Kabin aksesuarları erişimi ve korumayı, konveyör bileşenleri ise malzemenin sürekli hareketini destekler. Parçaların ortak noktası, makine performansının ancak doğru sistem eşleşmesiyle sürdürülebilmesidir.
Sık değiştirilen bir ürün her zaman düşük riskli değildir. Örneğin titreşimli bir bağlantıdaki yanlış cıvata sınıfı veya basınçlı devrede uygunsuz keçe, ekipman duruşunun ötesinde emniyet problemi doğurabilir. Stok sınıflandırmasında fiyatın yanında arıza sonucu, tedarik süresi, değişim sıklığı ve montajın zorluğu birlikte değerlendirilmelidir. Kritik noktalarda üretici şartnamesinden sapma, yetkili mühendislik onayı gerektirir.
Aynı çapta bir O-ring statik kapak altında çalışırken dinamik piston üzerinde uygun olmayabilir. Benzer görünüşlü iki hortumun iç katmanı farklı kimyasala dayanabilir. Bir kabin mandalı dış ortamda korozyona, başka bir uygulamada yoğun titreşime maruz kalır. Bu nedenle parçayı yalnız katalog adıyla değil montaj yeri, hareket türü ve çevre koşullarıyla tarif etmek gerekir.
Doğru genel endüstriyel yedek parça seçimi, ölçü ve parça numarasından önce kullanım görevini anlamakla başlar. Mevcut ekipmanın üretici-modeli, patlatılmış parça çizimi, orijinal kod ve arızalı parçanın fotoğrafı yararlıdır. Bunun yanında çalışma sıcaklığı, basınç, hız, yük, akışkan veya kimyasal teması, dış ortam etkisi ve beklenen servis ömrü yazılmalıdır. Eksik veri varsa tahmin kesin ölçü gibi aktarılmamalıdır.
Kullanılmış elastomer şişmiş, sertleşmiş veya kalıcı olarak deforme olmuş olabilir. Aşınmış mil keçesi de orijinal profilini korumayabilir. Böyle durumlarda yalnız eski parçayı ölçmek yanıltıcıdır; yatak, kanal, mil veya bağlantı yüzeyi de incelenmelidir. Üretici çizimi mevcutsa nominal boyut ve tolerans öncelikle oradan doğrulanır. Çizim yoksa ölçülen değerlerin nereden ve hangi durumda alındığı teklif dosyasında belirtilir.
Hortumda sürekli çalışma basıncı ile kısa süreli basınç darbeleri farklıdır. Contada normal sıcaklıkla temizlik sırasında görülen sıcaklık farklı olabilir. Cıvatada statik yükle darbe ve titreşim aynı değildir. Seçimde yalnız ortalama çalışma değeri değil, ekipmanın izin verilen uç koşulları ve arıza senaryoları dikkate alınır. Bir ürünün katalogdaki tek sınır değerinin bütün sınırlarla aynı anda kullanılabileceği varsayılmamalıdır.
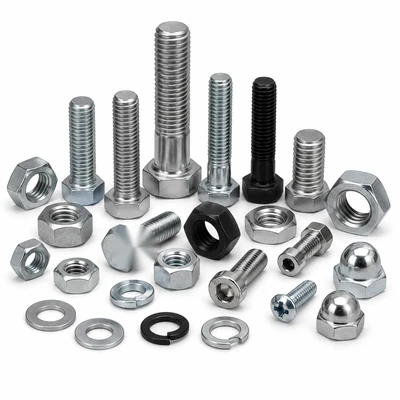
Cıvata ve somunlar mekanik bağlantıda sıkma kuvveti oluşturur. Diş çapı ve uzunluk ilk eşleşme noktalarıdır; ancak diş adımı, dayanım sınıfı, baş ve somun geometrisi, kaplama, sürtünme koşulu ve montaj yöntemi de bağlantının davranışını belirler. Aynı metrik çapta ama farklı adımda bir bağlantı elemanı yanlış montajda dişi bozabilir. Yanlış dayanım sınıfı, yüksek yükte gevşeme veya kırılma riskini artırabilir.
Bağlantının çalışması cıvatadaki ön yüke bağlıdır; uygulanan tork bu ön yükü oluşturmak için kullanılan yöntemlerden biridir. Sürtünme, yağlama ve yüzey kaplaması değiştiğinde aynı tork farklı ön yük üretebilir. Bu nedenle kritik bağlantıya rastgele genel tork tablosu uygulanmamalıdır. Ekipman üreticisinin montaj prosedürü, uygun takım ve gerekiyorsa kademeli sıkma sırası izlenmelidir.
Titreşimli makinelerde gevşemeye karşı çözüm, yalnız daha yüksek tork uygulamak değildir. Bağlantı tasarımı, doğru sıkma yöntemi ve uygun kilitleme düzeni birlikte incelenir. Nemli veya kimyasal ortamda malzeme ile kaplama uyumu; farklı metallerin temasında olası korozyon riski değerlendirilir. Daha önce zorlanmış, paslanmış veya dişi hasar görmüş elemanın yeniden kullanımı üretici onayı olmadan varsayılmamalıdır.
Pim ve segmanlar konumlandırma, eksen sabitleme veya parçayı yuvada tutma gibi görevlerde kullanılır. Pim tipi seçilirken çap, tolerans, geçme, kesme yükü ve çıkarma yöntemi; segmanda ise iç-dış uygulama, kanal boyutu ve montaj boşluğu önemlidir. Görsel olarak benzer iki segmanın kanal uyumu farklıysa parça çalışma sırasında yerinden çıkabilir.
Pim yükü aktarabilir veya hizalama sağlayabilir; cıvata ise çoğu uygulamada sıkma kuvveti üretir. Birini diğerinin yerine kullanmak montaj davranışını değiştirir. Özellikle hareketli mafsalda pimin malzeme sertliği, yüzey kalitesi ve yağlanması ayrı önem taşır. Değişim talebinde pimin yalnız dış çapı değil etkin boyu, kilitleme şekli ve birlikte çalıştığı burç da açıklanmalıdır.
Eski segman kırılmışsa yalnız yenisini takmak yeterli olmayabilir. Kanal kenarında aşınma, çentik veya ovalleşme varsa tutma kapasitesi düşer. Montajda uygun pense veya aparat kullanılmalı, segman gereğinden fazla açılarak kalıcı deformasyona uğratılmamalıdır. Değişim sonrası yuvaya tam oturduğu fiziksel olarak kontrol edilir.
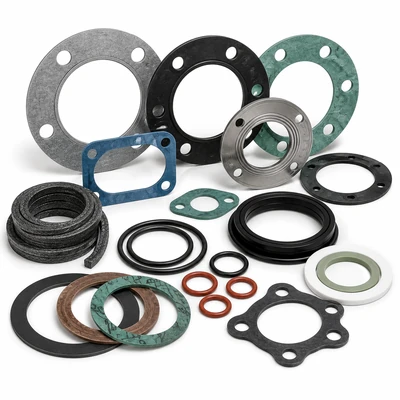
Endüstriyel contalar iki yüzey arasında akışkan geçişini sınırlamak için farklı malzeme ve profillerde kullanılır. Flanş contası, kapak contası veya özel kesim düz conta aynı şekilde tarif edilmez. Akışkanın kimyası, sıcaklık, basınç, yüzey pürüzlülüğü, civata yükü ve sökme sıklığı seçimde önemlidir. Bağlantı yüzeyinde hasar varsa daha kalın bir conta seçmek temel sorunu çözmeyebilir.
Elastomer, lif esaslı veya metal destekli çözümler farklı çalışma aralıklarına sahiptir. Conta yalnız sıvıya değil temizlik maddesine, atmosferik etkene ve sıcaklık çevrimine de maruz kalabilir. Malzemenin katalogda belirli kimyasala dayanıklı görünmesi, uygulanan basınç ve sıcaklıkta bütün conta geometrilerinin uygun olduğu anlamına gelmez. Montajda yüzeylerin temizliği ve doğru sıkma sırası da sızdırmazlığın parçasıdır.
İç ve dış çap, cıvata deliklerinin yerleşimi ve flanş yüzey tipi eşleşmelidir. Özellikle bakımda orijinal parça kodu bulunmadığında eski contanın fotoğrafı yanında flanş standardı ve hat bilgisi istenir. Yanlış iç çap akış yoluna taşabilir; yanlış dış ölçü veya delik düzeni montajı zorlayabilir. Yüksek riskli hatlarda uygulama standardı ve üretici prosedürü esas alınmalıdır.
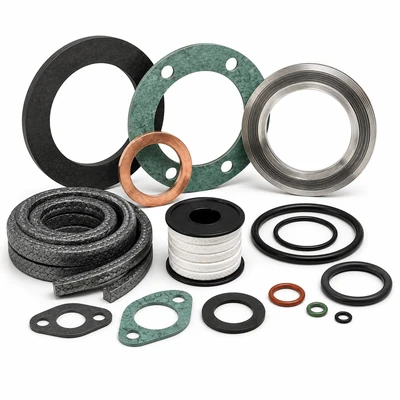
O-ring ve salmastralar statik veya hareketli yüzeylerde sızdırmazlık için kullanılan ayrı profilleri içerir. O-ring yaygın bir elastomer kesittir; salmastra adı ise uygulamaya göre pompa milindeki örgülü dolguya veya belirli hidrolik sızdırmazlık profillerine işaret edebilir. Talepte “salmastra” sözcüğü tek başına yeterli değildir; hangi makinede, hangi hareket altında ve hangi akışkanla çalıştığı belirtilmelidir.
İç çap ve kesit kalınlığı temel ölçülerdir; ancak kanal geometrisi, sıkışma miktarı, basınç yönü ve malzeme sertliği birlikte değerlendirilir. Eski O-ring kimyasal etkiden şişmişse nominal ölçü elde etmek için parça kodu veya kanal ölçüsü gerekebilir. Statik kapakta çalışan bir malzeme, ileri-geri hareketli piston üzerinde aynı aşınma ömrünü sağlamayabilir. Yüksek basınçta boşluk ve olası ekstrüzyon ayrıca incelenir.
Örgülü salmastra kullanılan bir düzende kesit, malzeme ve akışkan uyumu yanında doğru montaj ile ayar önemlidir. Gereğinden fazla sıkmak sürtünme ve ısıyı artırabilir; yetersiz sıkmak kaçak oluşturabilir. Endüstriyel pompalar veya endüstriyel vanalar ve borulama uygulamalarında salmastra odasının ve mil yüzeyinin durumu da kontrol edilmelidir.
Keçeler dönel mil veya başka hareketli yüzeylerde yağ tutma ve kir girişini sınırlama amacıyla kullanılabilir. İç-dış çap ve genişlik gerekli ama yeterli değildir. Dudak geometrisi, yay yapısı, mil yüzey hızı, yağlama, basınç farkı, sıcaklık ve ortamdaki toz performansı etkiler. Bazı keçe tasarımları belirli yönde veya belirli yüzey kalitesinde çalışmak üzere üretilir.
Çizilmiş, aşınmış veya eksenden kaçık mil, yeni keçe dudağını hızla yıpratabilir. Yatak boşluğu ve titreşim de temas çizgisini değiştirir. Yağ kaçağında sadece keçeyi tekrar tekrar değiştirmek yerine mil yüzeyi, yuva, havalandırma ve devredeki olası aşırı basınç incelenmelidir. Rulman yataklama üniteleri ve rulmanlar ile ilişkili arızalar sızdırmazlık sorununu tetikleyebilir.
Kirli ortamda ek dudak yararlı olabilir, ancak ek sürtünme ve çalışma sıcaklığı değerlendirilmelidir. Kimi uygulamada labirent veya farklı koruma düzeni gerekir. Uygun profil seçimi, mil çevresindeki hız ve yağlama koşuluna göre yapılır; “daha fazla dudak her zaman daha iyi korur” genellemesi doğru değildir. Montaj sırasında dudak hasarı ve ters yerleştirme de sızıntı sebebidir.
Yüksek basınçlı hortumlar akışkanı esnek hat boyunca taşır; hortum, uç bağlantısı ve preslenmiş takım birlikte değerlendirilir. İç çap, toplam uzunluk, çalışma ve darbe basıncı, akışkan, sıcaklık, bükülme yarıçapı, dış aşınma ve bağlantı uçları talep dosyasında bulunmalıdır. Hortum üzerindeki yazı okunuyorsa seri ve üretici bilgisi yararlıdır; ancak eski hortumun yanlış seçilmiş olabileceği de unutulmamalıdır.
Gereğinden dar iç çap, akış hızını ve basınç kaybını artırabilir; geniş çap ise yerleşim, ağırlık ve maliyeti etkiler. Sadece dış çapı ölçerek iç çap belirlemek doğru değildir. Hat debisi, akışkan viskozitesi ve ekipman bağlantısı birlikte incelenmelidir. Mobil makinelerde hortum güzergâhı hareket boyunca kontrol edilmeli; en uç konumda çekme veya kıvrılma oluşmamalıdır.
Mineral yağ, su bazlı sıvı, kimyasal veya gaz için aynı hortum iç katmanı uygun olmayabilir. Dış kılıf da sıcak yüzey, ozon veya aşındırıcı temasla yıpranabilir. Üretici uyumluluk çizelgesi belirli sıcaklık ve konsantrasyon koşullarıyla okunur. Şüphe varsa akışkanın tam adı ve bileşimi tedarikçiye iletilir. Hidrolik ve pnömatik ekipmanlar ile çalışan hatlarda sistem basınç darbeleri de seçim sınırına dahildir.
Benzer görünen dişler farklı sızdırmazlık yüzeylerine sahip olabilir. Hortum ile uç bağlantısı uyumlu bir takım olarak seçilip uygun ekipmanla monte edilmelidir; rastgele yeniden presleme veya standart dışı adaptör kullanımı tehlikelidir. Hortumda burulma, keskin bükülme ve sürtünme önlenir. Basınçlı akışkan kaçağı yaralanmaya neden olabileceği için kaçak elle aranmaz; bakımda enerji boşaltma prosedürü uygulanır.
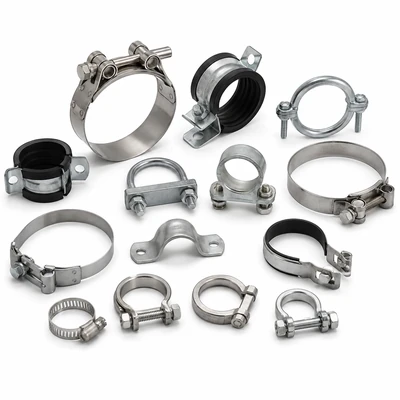
Endüstriyel kelepçeler hortum, boru, kablo veya ekipman gövdesini sabitleyebilir; bütün kelepçeler basınçlı hortum bağlantısının yerine geçmez. Çap aralığı, bant veya gövde malzemesi, sıkma yöntemi, titreşim ve korozyon koşulu seçimi etkiler. Kelepçenin bağlandığı yüzeyle temas şekli de önemlidir: gereğinden fazla sıkma hortumu ezebilir, yetersiz sıkma kaymaya yol açabilir.
Hortum ucunda sızdırmazlık sağlayan kelepçe ile boru veya hortumu şasiye sabitleyen kelepçe aynı işlevi görmez. İlkinde bağlantı geometrisi ve medya basıncı, ikincisinde titreşim izolasyonu, sürtünme ve hareket payı öne çıkar. Hidrolik yüksek basınç hattında üreticinin onaylı uç bağlantısı yerine sıradan bir hortum kelepçesi kullanılmamalıdır.
Açık saha, kimyasal buhar veya yıkama ortamında malzeme ile bağlantı vidasının korozyon davranışı incelenir. Kelepçe bakımda görünmüyorsa gevşeme veya altındaki aşınma fark edilmeyebilir. Düzenli kontrolde yalnız sıkılık değil hortumun kelepçe altında ezilip ezilmediği, şasiye sürtünüp sürtünmediği ve bağlantı yakınındaki çatlaklar da gözlenmelidir.
Konveyör bantları ve bileşenleri malzemenin sürekli taşınmasında bant, ek, yönlendirme ve destek düzeniyle birlikte ele alınır. Taşınan malzemenin tane boyutu, aşındırıcılığı, sıcaklığı, nemi, hat uzunluğu, eğimi, bant hızı ve yükleme noktası seçimde rol oynar. Yalnız bant genişliği üzerinden muadil kararı vermek, gerçek mekanik ve çevresel gereksinimleri kaçırabilir.
Bant gövdesi ile dış kaplama farklı görevler üstlenir. Gerilme ve taşıma yükü bir tasarım boyutu, aşınma veya sıcak malzemeye dayanım başka bir boyuttur. Eski bantta kenar aşınması varsa yeni bant seçimi kadar hat hizası, rulo durumu ve yükleme geometrisi de incelenmelidir. Uygun ek yöntemi ve kurulum prosedürü, bant gövdesiyle uyumlu olmalıdır.
Yanlış rulo hizası, biriken malzeme veya uygun olmayan gerginlik bant kaymasına ve düzensiz aşınmaya neden olabilir. Bakım talebinde yalnız “konveyör bandı arızalı” yazmak yerine arızanın yeri, aşınma deseni, hat yönü ve çalışma koşulları belirtilir. Dökme malzeme taşıma sistemleri ile ilişkili bileşenlerin bir arada değerlendirilmesi kök nedeni görmeyi kolaylaştırır.
Kabin aksesuarları kapı kolu, kilit, menteşe veya benzer erişim parçalarını kapsayabilir. Bu ürünlerde gövde kesiti, montaj deliği, kapı yönü, yük, titreşim, dış ortam ve istenen koruma seviyesi önemlidir. Erişim parçası yanlış seçilirse bakım zorlaşabilir veya kabinin sızdırmazlığı bozulabilir. Elektrik kabinlerinde güvenli erişim ve tesis prosedürü ayrıca dikkate alınmalıdır.
Görsel olarak benzer bir kilit mevcut deliğe uysa bile conta baskısı veya kapı kapanma geometrisi farklı olabilir. Menteşe değişiminde kapı ağırlığı ve açılma açısı kontrol edilir. Açık hava kabinlerinde korozyon ve su girişine karşı gövde ile aksesuarın birlikte uygunluğu önemlidir. Endüstriyel elektrik ekipmanları için kullanılan kabinlerde yetkisiz erişim ve bakım güvenliği de seçim kriteridir.
“Paslanmaz”, “kauçuk” veya “yüksek basınca dayanıklı” gibi genel adlar tam teknik tanım değildir. Metalin kalite ve kaplaması, elastomerin bileşimi, hortumun iç ve dış katmanı, bant kaplaması ve temas ettiği akışkan birlikte değerlendirilmelidir. Sıcaklık arttığında kimyasal etki ve malzemenin mekanik davranışı değişebilir. Bu nedenle uyumluluk tabloları ilk eleme için yararlı olsa da sınır uygulamalarda üretici teyidi ve gerektiğinde saha denemesi önemlidir.
Yanlış akışkan veya sıcaklık, O-ring ya da contanın şişmesine, sertleşmesine veya elastikiyet kaybına neden olabilir. Bu belirtiler montaj hatasından da etkilenebilir. Çıkarılan parçanın rengi, kesiti ve kırılma deseni kayıt altına alınır; ancak tek başına fotoğraftan kesin malzeme teşhisi yapılmaz. Malzeme kodu, üretici belgesi ve proses geçmişi birlikte kullanılır.
Cıvata ve somun dayanım sınıfı uyumu, farklı metallerin temasında korozyon ve mil yüzeyindeki aşınma farklı teknik sorunlardır. Hepsini “daha sert malzeme” ile çözmek mümkün değildir. Bazı temaslarda sertlik artışı karşı parçanın aşınmasını hızlandırabilir. Teknik muadil değerlendirmesinde beraber çalışan parçalar ve yüzey koşulları mutlaka incelenir.
Yeni takılan parçanın hızla bozulması her zaman üretim kusuru anlamına gelmez. Sızdırmazlık parçasında uyumsuz kimyasal veya hasarlı yuva, hortumda yanlış güzergâh veya basınç darbeleri, cıvatada yetersiz ön yük, konveyörde hizasızlık benzer “erken arıza” sonucunu doğurabilir. Kök neden için çalışma süresi, arıza şekli, montaj kaydı ve çevre değişikliği birlikte değerlendirilir.
Flanş yüzeyi çizik, cıvatalar eşit sıkılmamış veya conta yanlış malzemede olabilir. Dinamik keçede ise mil aşınması veya gövde basıncı etkili olabilir. Parça değişiminden önce ve sonra kaçak noktası, sıcaklık ve basınç kaydedilmelidir. Aynı contayı tekrar tekrar değiştirmek yerine temas yüzeyinin ve bağlantı yükünün doğrulanması gerekir.
Çatlak bağlantı ucuna yakınsa bükülme yarıçapı, çekme, burulma ve titreşim; dış yüzeydeyse sürtünme ile ısı kaynağı incelenir. Hortum üzerindeki aşınma kılıfı bir koruma olabilir, fakat kötü güzergâhın yerine geçmez. Basınç altında hasarlı hortum kullanılmamalı; bakım ekibi hattı güvenli duruma almalıdır.
Gevşeyen bağlantıda ön yük kaybı, yüzey oturması ve titreşim; kayan bantta rulo hizası, yükleme ve gerginlik kontrol edilir. Daha büyük cıvata veya daha güçlü bant takmak tek başına çözüm olmayabilir. Arıza kaydı, hangi koşulda ve ne kadar sürede tekrarlandığını içermelidir.
Orijinal parça kodu ekipmana göre tanımlı bir başlangıç sağlar. OEM veya muadil seçeneği değerlendirilecekse işlevsel uyum belgelenmelidir: ölçü, tolerans, malzeme, çalışma sınırları, bağlantı ve gerekiyorsa test verisi karşılaştırılır. Aynı görünüme sahip iki ürün aynı performansı vermeyebilir. Özellikle basınçlı, döner veya emniyetle ilişkili uygulamalarda üretici onayı ve tesis şartnamesi belirleyicidir.
Makine marka-modeli, seri numarası, montaj yeri fotoğrafı, eski parçanın işaretleri ve ölçülü çizim toplanır. Kullanılmış parçanın deformasyonuna dikkat edilerek karşı yüzey de ölçülür. İşlev ve proses koşulları açıklanır. Bu bilgiler, rastgele katalog eşleştirmesine göre daha güvenilir bir teknik ön eleme sağlar. Doğrulanamayan özellikler teklif aşamasında açıkça işaretlenmelidir.
O-ringde aynı çap farklı elastomer ve sertlikte olabilir. Cıvatada aynı boy farklı dayanım sınıfı taşıyabilir. Hortumda aynı uzunluk farklı iç çap ve basınç kapasitesine sahip olabilir. Bantta aynı genişlik farklı gövde dayanımı sunabilir. Muadil için benzerlik tablosu, uygulamanın gerçekten kullandığı bütün kritik parametreleri kapsamalıdır.
Evet. Doğru ürün uygunsuz depolanırsa montajdan önce bozulabilir. Elastomerler ısı, ışık veya kimyasal maruziyetten; metal bağlantılar nem ve korozyondan; hortumlar bükülme ile ezilmeden etkilenebilir. Üretici depolama ve raf ömrü koşulları izlenir. Kritik yedekler için minimum stok, tedarik süresi ve tüketim eğilimi birlikte planlanır; sırf ucuz diye fazla stoklama ekonomik olmayabilir.
Benzer ölçüdeki O-ringler veya segmanlar karışırsa sahada yanlış montaj olasılığı artar. Ambalaj üzerinde parça kodu, malzeme, ölçü ve varsa parti bilgisi korunmalıdır. Kullanım yeri ile tedarik kaydı ilişkilendirilirse erken arızada aynı partinin başka noktalarda kullanılıp kullanılmadığı izlenebilir.
Satın alma bedeline planlı bakım işçiliği, değişim için duruş süresi, kaçak veya üretim kaybı, stok maliyeti ve arıza sonrası hasar eklenir. Düşük fiyatlı bir sarf malzemesi daha sık değişim gerektiriyorsa toplam maliyeti artabilir. Buna karşılık gereğinden yüksek özellikli ürün de gerçek ihtiyaca değer katmayabilir. Alternatifler aynı koşullarda, aynı kabul kriterleriyle ve kayıtlı servis ömrü üzerinden değerlendirilmelidir.
İki muadil deneniyorsa uygulama noktası, çalışma koşulu, montaj yöntemi ve arıza tanımı mümkün olduğunca aynı tutulur. Kullanım süresi tek başına yeterli değildir; kaçak, sıcaklık, titreşim, yüzey aşınması veya basınç kaybı gibi ilgili göstergeler izlenir. Deneme sonucu, yüksek riskli parçada teknik uygunluk kanıtının yerine geçmez; karar için ek veri sağlar.
Sektör ismi, parça seçiminde ilk ipucudur; nihai ürün yine makinenin ve proses noktasının koşullarıyla belirlenir. Tozlu tesislerde keçe ve konveyör yüzeyi, sıcak proseslerde conta ile bağlantı yükü, mobil makinelerde hortum güzergâhı ve pimli mafsallar öne çıkabilir. Aynı tesiste bile üretim hattı, yardımcı işletme ve bakım atölyesi farklı şartnameler ister.
Çimento fabrikası yedek parça ve madencilik yedek parça uygulamalarında toz, aşındırıcı malzeme ve titreşim birlikte görülebilir. Konveyör bandı ve keçenin çevre koşulu, bağlantı elemanının gevşeme davranışı ve hortumun dış sürtünmesi önem kazanır. Parça seçimi, arıza yerinin fotoğrafı ve çalışma saatiyle ilişkilendirilmelidir.
Demir-çelik yedek parça ihtiyaçlarında ısı kaynaklarına yakınlık, metalik toz ve darbe yükleri değerlendirilir. Elastomer veya hortumun yalnız proses içindeki değil çevresindeki sıcaklık sınırı da kontrol edilir. Cıvata, pim ve kabin aksesuarlarının titreşim ile erişim koşulu ayrıca incelenir. Standart bir ürünün görünüşü, sıcak hat için uygunluk garantisi değildir.
Kaplinler ve elektromekanik yedek parçalar ile çalışan makinelerde mil hizası, titreşim ve sızdırmazlık birbiriyle ilişkilidir. Pompa kaçağında salmastra, kaplin hizası ve yatak durumu birlikte ele alınabilir. Hidrolik ekipmanda ise hortum, keçe ve bağlantı elemanının basınç sınırları tek tek doğrulanmalıdır.
İlk satırda makine ve parçanın görevi yazılmalıdır: “hidrolik hat için presli hortum takımı”, “pompa kapağı statik contası” veya “konveyör tahrik tarafı mil keçesi” gibi. Ardından mevcut kod, ölçü, fotoğraf, malzeme bilgisi, çalışma sıcaklığı, basıncı, hareket veya hız koşulu ve arıza belirtisi eklenir. Birden fazla parça birlikte değişecekse her birinin montaj yeri ayrı gösterilir. Böylece genel endüstriyel parçalar içindeki doğru aile belirlenir ve muadil karşılaştırması açık teknik veriye dayanır.
Ölçülmeyen veya bilinmeyen bir değer tahmin olarak işaretlenmelidir. Özellikle basınçlı hortum, yüksek sıcaklık contası ve kritik mekanik bağlantıda nihai seçim tesisin yetkili teknik ekibiyle, üretici verileri ve geçerli iş güvenliği prosedürleri üzerinden doğrulanmalıdır. Küçük parçanın güvenilirliği, doğru ürünü doğru yerde ve doğru yöntemle kullanmaya bağlıdır.
Parçanın makinedeki görevi ve çalışma koşuludur. Kod ve ölçü önemlidir; ancak basınç, sıcaklık, yük, hareket ve akışkan bilinmezse teknik eşdeğerlik değerlendirilemez.
Hayır. Malzeme, sertlik, sıcaklık ve akışkan uyumu, kanal koşulu ve hareket türü de eşleşmelidir. Eski parçanın şişmiş olabileceği unutulmamalıdır.
Hayır. İç çap, çalışma ve darbe basıncı, akışkan, sıcaklık, bükülme yarıçapı ve uç bağlantıları birlikte değerlendirilir. Hortum takımı uyumlu bileşenlerle kurulmalıdır.
Mil yüzeyi, yatak boşluğu, gövde basıncı, montaj yönü veya yanlış keçe profili etkili olabilir. Kök neden bulunmadan tekrar parça değiştirmek sorunu çözmeyebilir.
Genel tablolar tek başına yeterli değildir. Sürtünme, yağlama, kaplama, malzeme ve bağlantının görevi sonucu değiştirir. Kritik bağlantıda ekipman üreticisinin prosedürü izlenir.
Rulo hizası, tambur, yükleme geometrisi, birikmiş malzeme veya gerginlik neden olabilir. Yalnız bandı değiştirmeden önce hat düzeni incelenmelidir.
Evet, ancak ölçüler, montaj yeri fotoğrafları, makine bilgisi ve çalışma koşulları verilmelidir. Kritik özellikler doğrulanmadan ürünü kesin eşdeğer kabul etmemek gerekir.
Part numarası veya teknik ölçüyü iletin — tüm marka kataloglarına erişimimiz mevcut.
