
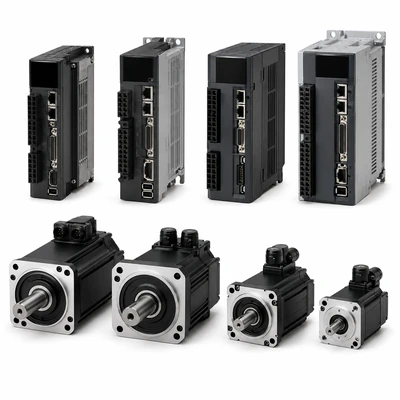
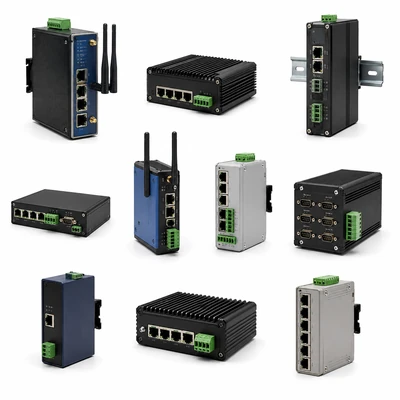
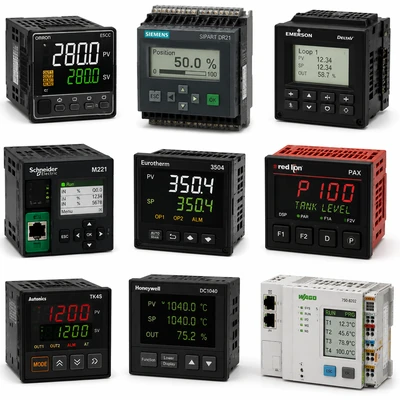
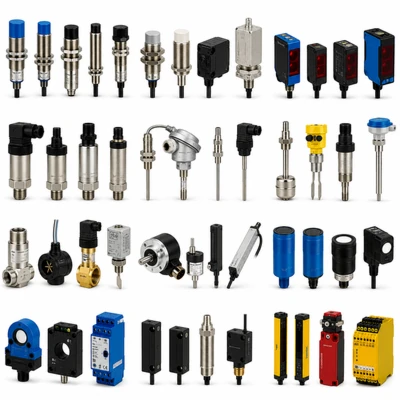
Otomasyon ve kontrol sistemleri, veriyi sahadan toplayıp makinelerin ve proseslerin belirlenen koşullarda çalışmasını sağlayan ekipman, yazılım ve iletişim altyapısının bütünüdür. Bir sensörün ölçtüğü değerden PLC’nin verdiği karara, sürücünün motoru hareket ettirmesinden HMI ekranındaki alarma kadar her adım birbirine bağlıdır. Bu nedenle arızalı görünen tek bir modülü değiştirmek her zaman çözüm olmaz; güç beslemesi, sinyal türü, ağ bağlantısı, program sürümü ve proses mantığı birlikte incelenmelidir. Arazsan’ın bu kategorisindeki ürün gruplarını seçerken amaç, sahadaki gerçek göreve uygun ve mevcut sistemle çalışabilen parçayı belirlemektir.
En basit kontrol zincirinde sensör proses durumunu ölçer, giriş modülü sinyali kontrolöre taşır, PLC veya başka bir kontrolör programındaki kurallara göre karar verir ve çıkış modülü vana, kontaktör ya da sürücüye komut gönderir. Operatör HMI üzerinden durumu görür; daha geniş tesislerde SCADA veya proses kontrol yazılımı alarm, trend ve raporları toplar. Fiziksel proses ise bu komutlara tepki vererek yeni ölçümler oluşturur. Böylece sürekli bir geri besleme döngüsü kurulur.
Bu zincirin tasarımında yalnızca cihazların aynı haberleşme protokolünü desteklemesi yeterli değildir. Sinyal ölçeği, tepki süresi, çalışma sıcaklığı, besleme gerilimi, elektromanyetik gürültü ve hata durumunda güvenli davranış da uyumlu olmalıdır. Örneğin doğru sıcaklık transmitteri yanlış ölçekle okunursa kontrolör teknik olarak çalışırken proses yanlış karara göre yönetilebilir. Sağlıklı otomasyon, ölçümden operatör ekranına kadar verinin anlamını ve birimini korur.
Saha katmanında sensörler, aktüatörler ve motorlar bulunur. Kontrol katmanında PLC, endüstriyel kontrolör ve I/O modülleri işlev görür. Gözetim katmanında HMI, SCADA ve kayıt sistemleri yer alır. Bu ayrım, arızanın nerede başladığını anlamayı kolaylaştırır. Ekranda değerin görünmemesi sensörün bozuk olduğu anlamına gelmeyebilir; giriş modülü, kablo, adresleme veya ekran etiketinin de kontrol edilmesi gerekir.
Makinenin çalışma sırası, giriş-çıkış listesi, sinyal tipleri, kontrol çevrim süreleri, ağ topolojisi, pano beslemesi ve operatör ihtiyaçları başlangıç verisidir. Mevcut sistem yenilenecekse kontrolör modelinin yanında CPU ürün kodu, firmware sürümü, lisans, program yedeği, I/O adresleri ve haberleşme parametreleri istenmelidir. “Aynı markanın yeni modeli” otomatik olarak eski projeyi açıp çalıştırmaz. Özellikle duruş süresi kısa olan tesiste geçiş ve geri dönüş planı satın alma aşamasında hazırlanmalıdır.
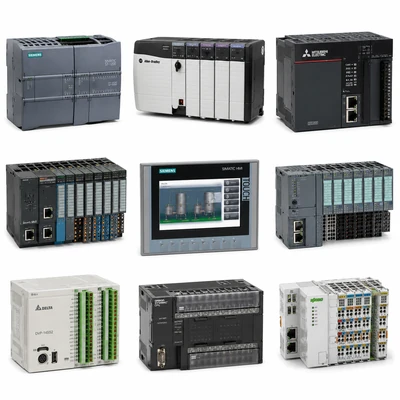
PLC sistemleri makine ve proses sıralamasını, kilitlemeleri ve temel kapalı çevrim kontrolünü yürütür. Küçük bir konveyör hattının gereksinimi ile yüzlerce I/O noktalı sürekli prosesin gereksinimi farklıdır. CPU performansı, hafıza, çevrim süresi, yerel ve uzak I/O kapasitesi, ağ portları, yedeklilik ve mühendislik yazılımı birlikte değerlendirilmelidir. En hızlı işlemciyi seçmek tek başına iyi tasarım değildir; bakım ekibinin programı sürdürebilmesi ve yedek parçanın bulunabilirliği de önemlidir.
PLC mantıksal kontrol ve sıralama için yaygın bir çözümdür. Daha karmaşık veri işleme, hareket kontrolü veya dağıtık mimarilerde programlanabilir otomasyon kontrolörü gibi çözümler değerlendirilebilir. Endüstriyel kontrolörler başlığı altındaki ürünler aynı görevde olmayabilir; bazıları belirli bir proses değişkeni, bazıları ise makinenin tamamı için tasarlanmıştır. Seçim, ürün adından önce kontrol fonksiyonlarının listelenmesiyle yapılmalıdır.
CPU’nun mekanik ölçüsü benzer olsa bile güç kaynağı, arka düzlem, I/O adresleri, programlama ortamı veya ağ sürücüsü değişebilir. Analog giriş çözünürlüğü ve filtreleme davranışı bile proses ayarını etkileyebilir. Yeni CPU için program dönüştürme gerekiyorsa fonksiyon blokları, alarm mantığı, zamanlayıcılar ve güvenlik kilitlemeleri test edilmelidir. Orijinal programın ve parametrelerin okunabilir yedeği alınmadan yalnızca donanım sipariş etmek, tesisi beklenmedik bir devreye alma sürecine sokabilir.
I/O modülleri saha sinyallerini kontrolörle buluşturur. Dijital giriş bir limit anahtarının durumunu, analog giriş basınç veya sıcaklık değerini taşıyabilir. Dijital çıkış kontaktörü veya solenoidi sürebilir; analog çıkış sürücü hız referansı ya da kontrol vanası komutu verebilir. Modül seçimi yapılırken kanal sayısının yanında sinyal standardı, çözünürlük, izolasyon, besleme ve kartın bulunduğu ortam incelenmelidir.
4–20 mA akım döngüsü endüstride uzun mesafe ve sinyal izleme açısından sık kullanılır. 0–10 V ise farklı cihazlarda görülür, ancak kablo ve gürültü koşullarına daha duyarlı olabilir. Bir transmitteri yanlış giriş tipine bağlamak, değerin hatalı okunmasına veya cihazın zarar görmesine neden olabilir. Sinyalin ham değerden mühendislik birimine dönüşümü de proje dosyasında tanımlanmalıdır. Örneğin 4 mA değeri 0 bar mı, yoksa başka bir başlangıç noktası mı, ürün verisiyle doğrulanır.
Sensörler kontrol panosundan uzakta ve birden çok makineye dağılmışsa, tüm kabloları merkezi panoya taşımak maliyetli ve bakım açısından zor olabilir. Uzak I/O istasyonu saha yakınında veriyi toplar ve endüstriyel ağ üzerinden kontrolöre iletir. Bu çözümde ağ kesildiğinde çıkışların nasıl davranacağı, yerel güç kaynağı, yedekleme ve tanılama bilgisi tanımlanmalıdır. İstasyonun yalnızca kanal sayısı değil, desteklediği modül ailesi ve ağ protokolü de mevcut PLC ile eşleştirilmelidir.
Endüstriyel sensörler konum, yaklaşım, hız, seviye, sıcaklık veya başka bir fiziksel durumu algılar. Aynı “yaklaşım sensörü” etiketi altında endüktif, kapasitif ve optik teknolojiler vardır. Hedef malzeme, algılama mesafesi, yüzey kirliliği, sıcaklık ve mekanik montaj seçimi değiştirir. Kablo ucu ve konnektör de sahada önemlidir; üç telli bir sensörde PNP/NPN çıkış farkı mevcut giriş kartıyla uyumsuz olabilir.
Bir sensör değeri dalgalanıyorsa hemen parça değişimine gitmek doğru teşhis olmayabilir. Besleme gerilimi, ekranlama, topraklama, kablo güzergâhı, gevşek konnektör ve sensörün mekanik konumu kontrol edilir. Ölçüm aralığı dışına çıkma veya prosesin gerçekten değişmesi de olasılıktır. Ölçüm ve enstrümantasyon cihazlarının kalibrasyonu, kontrol döngüsünün kararlı çalışmasına doğrudan etki eder. Güvenilir ölçüm olmadan gelişmiş kontrol algoritması da güvenilir sonuç vermez.
Mevcut parçanın ürün kodu, besleme gerilimi, çıkış tipi, algılama aralığı, gövde çapı, diş ve kablo uzunluğu karşılaştırılır. Proses sensöründe bunlara ölçüm aralığı, doğruluk, bağlantı, malzeme ve çıkış ölçeği eklenir. Aynı sokete takılabilen iki ürünün elektriksel mantığı farklı olabilir. Muadil seçimi yapılırken yalnızca fotoğraf yeterli değildir; etiket ve veri sayfası daha güvenilir başlangıçtır.
HMI paneller makinenin durumunu, alarmını ve operatör komutlarını görünür kılar. Ekran boyutu veya çözünürlüğü önemli olsa da satın alma kararının tamamı değildir. PLC ile haberleşme sürücüsü, desteklenen proje yazılımı, dokunmatik panelin ortam dayanımı, kullanıcı yetkileri ve yedekleme yöntemi incelenmelidir. Eski HMI bozulduğunda yeni ekranın aynı grafik projeyi açıp açmayacağı, kullanılan yazılım sürümüne bağlıdır.
Operatörün yüzlerce eşit önemde alarm görmesi, asıl arızayı bulmasını zorlaştırır. Alarm metni anlaşılır olmalı, hangi ekipmanın etkilendiğini ve yapılacak güvenli ilk kontrolü göstermelidir. Alarmın oluşma zamanı, onay zamanı ve geri dönüş bilgisi kayıt altına alınmalıdır. Yüksek öncelikli proses veya güvenlik olayları rutin bakım uyarılarından ayrı sunulmalıdır. Böyle bir ekran tasarımı, yalnızca görsel tercih değil, üretim duruşunda tanı süresini etkileyen operasyonel araçtır.
Ekran donanımı bulunabilir, ancak özgün proje dosyası, fontlar, görseller, haberleşme ayarları ve lisans olmadan eski ekranın işlevi kolayca geri gelmez. Bazı panellerden yalnızca çalıştırılabilir uygulama okunabilir; düzenlenebilir mühendislik projesi ayrıca saklanmalıdır. Tesisin yedek stratejisinde ekran projesi, PLC programı ve ağ ayarları birlikte tutulmalıdır. Yeni HMI siparişinden önce bu dosyaların açılabildiği doğrulanmalıdır.
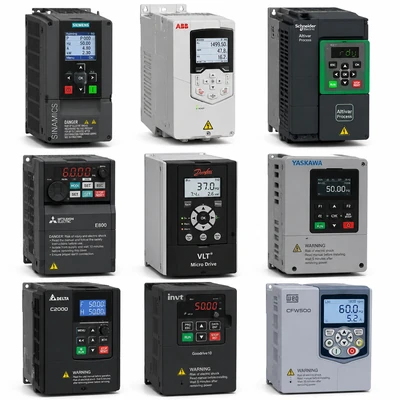
Frekans konvertörleri AC motorun hızını ve torkunu uygulamaya uygun biçimde yönetir. Pompa ve fan gibi değişken yüklerde hız kontrolü, uygun tasarımda enerji tüketimini azaltabilir. Konveyör, kırıcı veya kaldırma uygulamalarında ise kalkış torku ve aşırı yük kapasitesi daha belirleyicidir. Motorun kW değeri, tek başına doğru sürücüyü seçtirmez; motor akımı, şebeke gerilimi, görev döngüsü, frenleme ve ortam sıcaklığı incelenmelidir.
VFD çoğunlukla hız kontrolü ve motor yönetimi için kullanılır. Servo motorlar ve sürücüleri ise konum, hız veya torkun daha hassas hareket profilleriyle yönetildiği uygulamalarda değerlendirilir. Encoder geri bildirimi, hareket eksenleri ve kontrol çevrim süresi seçimde önemlidir. Bir makinedeki servo sürücüyü yalnızca aynı güçte başka markayla değiştirmek, motor, encoder, kablo ve kontrolör uyumu sağlanmadan mümkün olmayabilir.
Hata kodu, gerçekleşme zamanı, motor akımı, DC bara durumu, sıcaklık, parametre dosyası ve uygulamanın o andaki yükü kaydedilmelidir. Sık aşırı akım hatası mekanik sıkışma, uygunsuz hızlanma süresi veya motor-kablo arızasına işaret edebilir. Sürücüyü sıfırlayıp yeniden çalıştırmak, kök nedeni çözmeyebilir. Yeni cihaz takıldığında motor etiket verileri, kontrol sinyalleri, koruma limitleri ve haberleşme adresleri kontrollü biçimde yüklenmelidir.
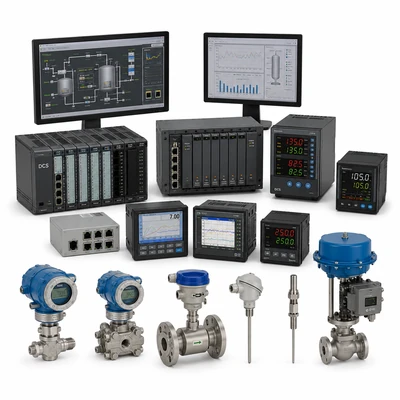
Proses kontrol sistemleri basınç, sıcaklık, seviye, debi ve kalite gibi değişkenleri belirlenmiş aralıkta tutar. PLC makine mantığını çalıştırabilir; daha geniş dağıtık kontrol mimarilerinde proses istasyonları, operatör sunucuları ve tarihsel veri sistemi birlikte kullanılır. SCADA ise çoğunlukla farklı saha noktalarını izleme, alarm ve operatör komutlarını merkezileştirme görevi üstlenir. Bu terimler bazı ürünlerde örtüşse de teknik teklif, markanın kullandığı isimden çok gerçek işlevlere dayanmalıdır.
Bir PID döngüsünde proses ölçümü, hedef değer ve çıkış sinyali birlikte çalışır. Sensör gecikmesi, yanlış ölçek, aşırı büyük vana, sürücü hız sınırı veya hatalı ayar, sistemin salınmasına neden olabilir. Sadece P, I ve D katsayılarını değiştirmek, ekipman yanlış boyutlanmışsa kalıcı çözüm sağlamaz. Önce ölçüm kalitesi, aktüatör hareketi ve prosesin gerçek tepki süresi incelenmelidir. Değişiklikler kayıt altına alınmalı ve güvenli çalışma sınırları korunmalıdır.
Hangi değişkenler saklanacak, örnekleme aralığı ne olacak, alarm ve trend kayıtları ne kadar tutulacak, iletişim kesildiğinde veri nasıl korunacak soruları erken yanıtlanmalıdır. Daha çok veri, kendiliğinden daha iyi karar anlamına gelmez. İşletme için anlamlı enerji, kalite ve duruş göstergeleri seçilmelidir. Operatör ekranındaki adlandırma ile saha etiketleri tutarlı olursa arıza analizi hızlanır. Yazılım lisansı ve yedekleme planı donanım teklifinin parçası olmalıdır.
Endüstriyel gateway sistemleri farklı haberleşme dünyaları arasında veri aktarır. Eski seri hatlı cihazın yeni Ethernet ağına bağlanması, farklı protokollerin eşleştirilmesi veya merkezi izlemeye veri gönderilmesi gibi görevlerde kullanılabilir. Ancak gateway yalnızca fiş dönüştürücü değildir; veri tipi, adresleme, güncelleme hızı, hata davranışı ve güvenlik sınırı da doğru tanımlanmalıdır. Uyumun katalogda yazıyor olması, mevcut veri haritasının kendiliğinden eşleşeceğini göstermez.
Bu protokoller farklı katman ve kullanım amaçlarında görülür. PROFINET gerçek zamanlı saha iletişiminde, Modbus yaygın cihaz veri alışverişinde, OPC UA ise sistemler arası anlamlı ve güvenli veri paylaşımında değerlendirilebilir. Aynı tesiste birden fazlası bulunabilir. Seçim yapılırken cihazların gerçekten desteklediği sürüm, veri modeli, çevrim süresi ve ağ topolojisi incelenmelidir. Kritik makine kontrolü için uygun olmayan bir bağlantıyı sırf uzaktan veri okumak mümkün diye kullanmak doğru değildir.
Kopuk kablo, yanlış IP adresi, hatalı switch ayarı ve elektromanyetik etki benzer iletişim alarmları üretebilir. Ağ şeması, cihaz adları, port bağlantıları ve yedek konfigürasyon dosyası bulunmalıdır. Kritik bağlantılarda üreticinin desteklediği yedeklilik yöntemi proje düzeyinde değerlendirilir. Haberleşme kesildiğinde saha çıkışlarının son değerini mi koruyacağı, güvenli konuma mı geçeceği proses riskine göre tanımlanmalıdır. Bu davranış, devreye alma testinde gerçekten denenmelidir.
Otomasyonun normal kontrol mantığı ile makine emniyeti aynı konu değildir. Acil durdurma, koruyucu kapak ve güvenli tork kesme gibi fonksiyonlar, uygulamanın risk değerlendirmesine uygun donanım ve doğrulama gerektirir. PLC ekranına “stop” butonu koymak, tek başına emniyet fonksiyonu oluşturmaz. Cihaz değişimi yapıldığında emniyet devresinin davranışı, yetkin ekip tarafından tekrar doğrulanmalıdır. Bu yaklaşım, üretim baskısı altında geçici köprüleme gibi tehlikeli uygulamaların önüne geçer.
Bakım için uzaktan erişim yararlı olabilir; ancak kontrol ağına sınırsız bağlantı verilmemelidir. Kimlerin erişebileceği, hangi cihazlara ulaşacağı, bağlantının nasıl onaylanıp kaydedileceği tesis politikasında belirlenmelidir. Varsayılan parolalar, açık bırakılmış servis portları ve güncel olmayan yazılım ciddi işletme riski yaratabilir. Sistem bakımı sırasında yedekler, kullanıcı hesapları ve değişiklik kayıtları korunmalıdır. Ağ güvenliği, yalnızca IT ekibinin değil, bakım ve üretim ekiplerinin de ortak konusudur.
Her modülün yedeğini aynı miktarda tutmak ekonomik değildir. Tek bir CPU veya güç kaynağı arızasının tüm tesisi durdurduğu noktalar önceliklidir. Duruş maliyeti, teslim süresi, ürünün yaşam döngüsü ve sistemdeki yedeklilik birlikte değerlendirilir. Stoktaki yedek cihazın firmware, lisans ve program uyumu periyodik olarak kontrol edilmezse raf üzerindeki ürün acil durumda işe yaramayabilir. Kritik yedek, donanımın yanında kullanılabilir proje ve parametre dosyasıyla anlam kazanır.
Konveyörler, kırıcılar, besleyiciler ve toz toplama ekipmanları belirli çalışma sırasına bağlıdır. Bir bant durduğunda önceki besleyicinin çalışmaya devam etmesi tıkanma veya malzeme dökülmesi yaratabilir. PLC kilitlemeleri, hız algılama ve ekipman durum geri bildirimleri bu zinciri yönetir. Çimento fabrikası yedek parça ve madencilik yedek parça ihtiyacında otomasyon modülü siparişi verirken hat sırası, giriş-çıkış listesi ve mevcut program sürümü paylaşılmalıdır.
Pompa istasyonunda basınç veya seviye ölçümü, VFD hız kontrolü ve görev-yedek pompa geçişi birlikte tasarlanır. Hatalı sensör verisi gereksiz pompa çalışmasına, kötü ayarlanmış kontrol döngüsü ise salınıma yol açabilir. Endüstriyel pompalar ve endüstriyel elektrik ekipmanları ile otomasyonun ortak çalışma senaryosu yazılmalıdır. Enerji tesislerinde de jeneratör, şebeke ve kritik yük geçişlerinin yanlış sırayla çalışması ciddi kesinti yaratabilir; test senaryoları önceden belirlenmelidir.
Muadil ararken marka, model ve ürün kodunun tamamı ilk adımdır. PLC veya I/O modülü için CPU ailesi, arka düzlem, firmware, kanal tipi ve terminal bağlantısı karşılaştırılır. HMI için ekran projesi ve iletişim sürücüsü; sürücü için motor uyumu, parametre, kontrol arayüzü ve frenleme; sensör için çıkış tipi, besleme ve mekanik montaj doğrulanır. Aynı sokete takılan yeni ürün, veri ölçeğini veya ağ davranışını değiştiriyorsa gerçek eşdeğer değildir.
Otomasyon ürün kodunun sonundaki ekler besleme gerilimi, kanal tipi, giriş-çıkış yapısı, bölgesel sertifika veya donanım revizyonunu gösterebilir. Fotoğrafta görünen ana seri adı tek başına sipariş için yeterli olmaz. Mevcut cihazın tüm etiket yüzeyleri, bağlantı klemensleri ve pano içi konumu fotoğraflanmalıdır. Üreticinin parça numarası değişmişse resmi geçiş bilgisi ve yazılım uyumu kontrol edilmelidir. Böylece fiziksel olarak benzer fakat sistemde tanınmayan bir modülün sahaya gelmesi önlenir.
Mevcut ürünün tam kodu ve etiket fotoğrafı, sistemdeki görevi, arıza belirtisi, pano gerilimi, ağ protokolü, program veya parametre sürümü ve mümkünse ilgili şema gönderilmelidir. Ürün artık üretilmiyorsa, kontrolör ve yazılım yükseltmesine ihtiyaç olup olmadığı önceden anlaşılır. Orijinal, OEM veya uygun muadil seçenekler ancak bu teknik farklar açıkça yazıldığında sağlıklı karşılaştırılabilir. Veri eksikse önce mevcut sistemin envanteri tamamlanmalıdır.
Yeni otomasyon parçasının satın alma bedeli, gerçek maliyetin yalnızca bir bölümüdür. Program dönüştürme, lisans, sahada test, operatör eğitimi ve olası üretim duruşu da hesaba katılır. Daha ucuz bir HMI ekranı yeni proje yazılımı ve mühendislik çalışması gerektiriyorsa toplam bedel farklılaşır. Buna karşılık eski seride ısrar etmek, parça bulunabilirliği azaldığında daha uzun duruş riski yaratabilir. Bu nedenle karar, cihaz fiyatı ile tesisin yaşam döngüsü planı birlikte görülerek verilmelidir.
Giriş sinyallerinin doğru ölçeği, çıkışların doğru ekipmana komut vermesi, alarm öncelikleri, ağ kopması ve besleme kesintisi senaryoları kontrol edilmelidir. Motor ve vana komutları, mekanik ekipman güvenli koşuldayken test edilir. Eski programdan yeni sisteme geçişte normal çalışma kadar hata senaryoları da önemlidir. Test sonuçları, son program yedeği, parametre listesi ve ağ şemasıyla birlikte teslim edilmelidir. Böylece tesis sonraki bakımda yeniden başlangıç noktasına dönmek zorunda kalmaz.
Bir makine durduğunda ilk görünen alarm, arızanın kaynağı olmayabilir. Örneğin sürücü “hazır değil” alarmı verebilir; gerçek neden acil durdurma zincirindeki açık kontak, düşük pano beslemesi veya mekanik sıkışmadır. Tanı için olayın zamanı, önce hangi sinyalin değiştiği ve o anda makinenin hangi çalışma adımında olduğu kaydedilir. Sonra güç kaynağı, haberleşme, sensör, giriş modülü, PLC kararı, çıkış ve aktüatör sırası izlenir. Bu yöntem, sağlam parçaların gereksiz yere değiştirilmesini azaltır.
Sensörün kendi üzerindeki LED, her zaman PLC’nin beklediği sinyalin giriş modülüne ulaştığını kanıtlamaz. Kablo sürekliliği, ortak referans, PNP/NPN yapısı, konnektör ve giriş kanalının tanılama verisi kontrol edilir. Analog sinyalde ham değer ile HMI’daki mühendislik birimi ayrı karşılaştırılır. Giriş modülü doğru değeri gösterirken ekranda yanlış sayı çıkıyorsa ölçek veya ekran etiketi incelenir. Saha cihazını hemen yenilemek yerine arızanın zincirin hangi halkasında oluştuğunu belirlemek daha hızlı sonuç verir.
Önce çıkış modülünün gerçek durumu, ara röle, kontaktör, sürücü hazır bilgisi ve emniyet kilitlemeleri kontrol edilir. Komutun yazılımda “1” görünmesi, güç devresinin enerjilendiği anlamına gelmez. Vana sisteminde hava beslemesi veya solenoid gerilimi, motor sisteminde koruma açması ya da mekanik blokaj gibi nedenler olabilir. Bu noktada elektrik ve mekanik bakım ekiplerinin aynı olay kaydını kullanması gerekir. Arıza kapatılırken hangi testin sorunu doğruladığı da kayıt altına alınmalıdır.
Otomasyon ürünlerinin donanım ve yazılım ömrü farklı hızlarda ilerler. CPU hâlâ çalışırken mühendislik yazılımı eski işletim sistemine bağımlı kalabilir; HMI bulunurken proje dosyasını açacak lisans kaybolmuş olabilir. Bu yüzden tesis, kritik ekipmanın modelini, firmware sürümünü, son destek durumunu ve mevcut yedek miktarını düzenli envanterde tutmalıdır. Kullanımdan kalkma duyurusu alındığında yalnızca raf stoku artırmak yerine geçiş projesinin kapsamı hesaplanır.
Karar üretim duruş penceresine ve eski sistemin bağımlılıklarına göre verilir. Bazı tesislerde önce ağ ve uzak I/O altyapısı hazırlanıp kontrolör son aşamada değiştirilebilir. Başka bir tesiste eski CPU ile yeni modüller çalışmadığı için birlikte geçiş zorunlu olabilir. Her iki durumda da mevcut işlevlerin listesi, test planı, geri dönüş adımları ve sorumlular önceden yazılmalıdır. Hedef yalnızca yeni donanımı enerjilendirmek değil, prosesin eski güvenli davranışını koruyarak yeni sistemin bakımını sürdürülebilir kılmaktır.
PLC kontrol mantığını çalıştırır ve saha giriş-çıkışlarını yönetir. HMI, operatörün proses durumunu görmesini ve yetkili komutları vermesini sağlar. HMI değişimi, PLC programı ve haberleşme uyumu kontrol edilmeden planlanmamalıdır.
Kanal sayısı tek başına yeterli değildir. Dijital veya analog sinyal tipi, besleme, izolasyon, arka düzlem, terminal yapısı, firmware ve PLC projesi uyumu doğrulanmalıdır.
Hayır. Motor etiket akımı, yük karakteri, aşırı yük ihtiyacı, frenleme, ortam sıcaklığı, şebeke gerilimi ve kontrol arayüzü birlikte değerlendirilir.
Önce cihazdan okunabilir bir kopya alınıp alınamayacağı ve mevcut mühendislik dosyalarının nerede saklandığı araştırılır. Yedek olmadan CPU değişimi, programın yeniden hazırlanmasını gerektirebilir.
Hayır. Gateway’in iki protokolü desteklemesi yetmez; veri adresleri, tipleri, güncelleme hızı, hata davranışı ve güvenlik gereksinimleri de eşleştirilmelidir.
Part numarası veya teknik ölçüyü iletin — tüm marka kataloglarına erişimimiz mevcut.
